Hoe wordt een matrijs gemaakt, en hoe maakt men van een blok staal een matrijsinsert met toleranties tot 0,005 mm? In deze case study volgen we één werkstuk door heel ons productieproces. Tijdens haar stage voor haar bachelorproef ontwierp onze stagiaire Mirte (PBA Ontwerp- en Productietechnologie, Campus De Nayer) het stuk en volgde ze het langs elke afdeling, van werkvoorbereiding tot eindcontrole.
Maak je een schoolopdracht over productietechnieken? In dit artikel vind je alle bewerkingen van een matrijsinsert op een rij, met uitleg en foto’s.
Het referentiestuk
Het werkstuk is ontworpen als een typische matrijsinsert, met zoveel mogelijk maat-, vorm- en plaatstoleranties in één stuk.
- Materiaal: 1.2083, een corrosiebestendig matrijsstaal met goede polijstbaarheid
- Afmetingen: maximaal 80 × 80 × 120 mm
- Hardheid: vacuümgehard tot 52–53 HRc
- Geometrie: twee tandwielen op verschillende diepte, een conisch gat, kamers, gleuven en precisieboringen
- Toleranties: tot 0,005 mm op interne features

Hoe wordt een matrijs gemaakt? Alle bewerkingen stap voor stap
1. Ontwerp en werkvoorbereiding
Het ontwerp doorliep meerdere versies. Eerst werd het getoetst aan wat maakbaar is in de werkplaats van Tumag. Onze engineering-afdeling voegde vrijleggingen toe in de buitenhoeken, zodat de insert na het vlakslijpen correct aansluit. Rond de tandwielen kwam een extra cirkelgeometrie om zichtbare vonksporen van de elektrodes te voorkomen.
Daarna legde de werkvoorbereiding in het ERP-systeem het materiaal, de bewerkingsvolgorde en de tijdsraming per stap vast. Op het harden na gebeurt alles in huis.
2. Zacht frezen (*)
In zachte toestand wordt de basisvorm CNC-gefreesd in drie opspanningen: bovenkant, details en boringen, en onderkant. Er blijft overal een kleine toegift staan voor de nabewerking na het harden. In deze fase worden ook de startgaten voor het draadvonken geboord.
(*) Zacht frezen is frezen in de zachte, ongeharde toestand van het staal, vóór het harden. 1.2083 wordt zachtgegloeid geleverd (maximaal 241 HB) en is dan goed verspaanbaar. Zo kan het meeste materiaal snel en voordelig weggenomen worden, voordat het staal zijn eindhardheid krijgt.
3. Meten vóór en na het harden
Voor het harden wordt het werkstuk met een CMM machine volledig opgemeten. Na het harden wordt het opnieuw gemeten, in dezelfde opspanning en met hetzelfde meetprogramma.
Het resultaat: het werkstuk krimpt gelijkmatig en evenredig met de afmeting, van 0,01 mm op een maat van 30 mm tot 0,06 mm op 120 mm. Dat lijkt weinig, maar bij toleranties van enkele microns is het bepalend. Daarom voorzien we in de CAM-programmatie een aangepaste toegift.
4. Vacuümharden
Het vacuümharden gebeurt bij een gespecialiseerde externe partner. Het werkstuk wordt daarbij in een luchtledige oven verhit tot de hardingstemperatuur en daarna snel afgekoeld met stikstofgas. Omdat er geen zuurstof in de oven is, ontstaan er geen oxidatie, aanslag of ontkoling aan het oppervlak. Het stuk komt dus schoon uit de oven en vraagt minder nabewerking. Daarna wordt het werkstuk ontlaten, ook in vacuüm, om interne spanningen weg te nemen en de brosheid te verminderen. Het werkstuk komt terug met een officieel hardingsattest.
5. Profielslijpen
Na het harden brengt profielslijpen het blok op maat. Het grootste vlak wordt eerst geslepen en dient daarna als referentie voor alle andere vlakken. Om de lichte doorbuiging van het harden weg te werken, wordt de eerste zijde gespannen op afgevlakte cilinders. Er wordt geslepen met een Borazon-steen (CBN), die geschikt is voor gehard staal.

6. HSM-frezen in gehard staal
Het HSM-frezen wordt geprogrammeerd in Siemens NX, in aparte stappen voor ruwen, semi-finishen en finishen, elk met een eigen frees. Een robot plaatst het werkstuk op een magnetische pallet in de machine. De freeslengte wordt gemeten op het echte werktoerental, omdat de warmte van de spindel de lengte beïnvloedt. Na het semi-finishen worden de kritische Ø8 mm-gaten gecontroleerd met paspennen. Die gaten dienen later als referentie voor het draadvonken.
7. Coördinatenslijpen
De nauwste boringen worden afgewerkt met coördinatenslijpen. Het werkstuk wordt eerst gedemagnetiseerd en daarna nauwkeurig uitgeklokt. De slijpstift neemt telkens enkele honderdsten van een millimeter weg, en na elke pas wordt de diameter nagemeten, tot de boring binnen tolerantie valt.

8. Grafietelektrodes maken
Voor het zinkvonken ontwierp engineering drie types vonkelektrodes. Elke elektrode is de negatieve vorm van de holte, met een vonkspleet naar binnen. De grafietblokken worden op houders gelijmd en op een grafiet-HSM-machine met robotbelading gefreesd, zodat de volledige reeks ook ’s avonds of in het weekend onbemand kan draaien. Daarna wordt elke elektrode op de meetbank ingemeten.
9. Zinkvonken
Bij het zinkvonken worden de tandwielvormen in het geharde staal gevonkt: eerst voorvonken om te ruwen, daarna navonken om af te werken. De gemeten elektrodes worden digitaal naar de machine gestuurd en door een robotwisselaar herkend. Het programma bepaalt onder meer de vonkspleet, de gewenste ruwheid en de vonkdiepte.
10. Draadvonken
Het draadvonken wordt geprogrammeerd in VISI. Het tandwiel wordt 2-assig uitgesneden, het conische gat 4-assig. Standaard gebeurt dat in vier sneden: twee om op maat te komen en twee nasneden voor de oppervlaktekwaliteit. De machine stopt net voor de contour volledig los is. Zo valt het binnenstuk niet in de waterbak en kan het veilig verwijderd worden.

11. Polijsten
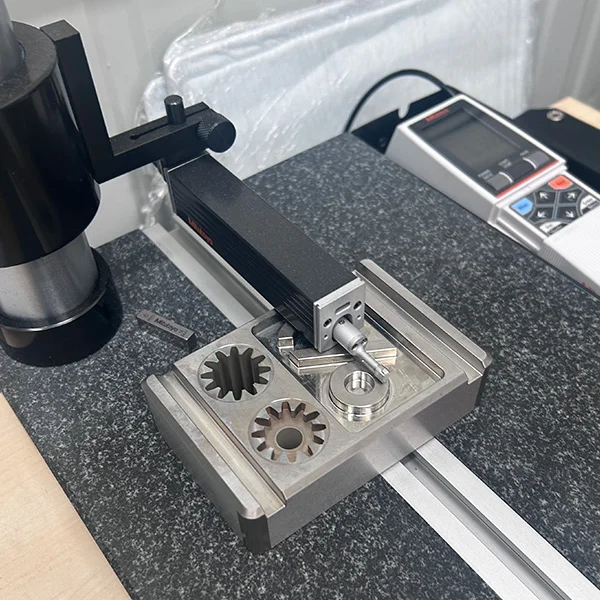
Polijsten blijft handwerk. Eerst gaat een polijststeen met olie dwars op de slijprichting over het oppervlak, tot alle slijpgroeven weg zijn. Daarna volgt schuurpapier in korrel 800 en 1200, en tot slot vilt met diamantpasta. Tussen elke stap wordt de ruwheid gemeten.

12. Lasergraveren
Omdat het stuk dient als demonstratiemodel, kreeg het een lasergravure met de naam van de ontwerper en het Tumag-logo. We graveren met een fiberlaser. Bij dat type laser wordt het laserlicht opgewekt in een glasvezel met zeldzame aardmetalen zoals ytterbium. De golflengte wordt goed opgenomen door metaal, en de fijn gefocuste straal brandt een scherpe, permanente markering in het oppervlak zonder het werkstuk te raken. Voor deze gravure werd een aparte opspanning gemaakt.
13. Eindcontrole op de CMM
De eindcontrole gebeurt op onze Mitutoyo STRATO-Apex CMM in de geconditioneerde meetkamer. Eerst worden de referentievlakken gemeten op vlakheid, evenwijdigheid en haaksheid. Daarna volgen de gleuf, de kamers en de tandwielen. Het meetrapport vergelijkt elke meting rechtstreeks met het 3D-model.
Wat dit project ons opleverde
Naast het werkstuk zelf onderzocht Mirte hoe de CAM-programmatie voor kleine series sneller kan. Ze testte daarvoor PMI (maten en toleranties rechtstreeks in het 3D-model) en Staged Modeling in Siemens NX. PMI blijkt het meest waardevol: productie en meetkamer werken vanuit één model, en meetprogramma’s kunnen er deels automatisch uit gegenereerd worden.
Mirte is intussen een gewaardeerde collega in ons team en helpt die nieuwe werkwijze verder uit te rollen.

Wil je zien wat dit voor jouw matrijs of precisie-onderdeel betekent? Bespreek je project met ons.
Veelgestelde vragen (FAQ)
Hoeveel verandert 1.2083 van maat bij vacuümharden?
Bij dit werkstuk liep de krimp op van 0,01 mm op een maat van 30 mm tot 0,06 mm op 120 mm. Die krimp neemt evenredig toe met de afmeting. Daarom laten we vóór het harden een toegift staan die op de grootte van het stuk is afgestemd.
Waarom wordt een matrijsinsert na het harden nog gefreesd en geslepen?
Harden geeft slijtvastheid, maar het staal verandert daarbij licht van maat en kan doorbuigen. De functionele maten en nauwe toleranties worden daarom pas na het harden afgewerkt, met profielslijpen, HSM-frezen en coördinatenslijpen in het geharde staal.
Wat is het verschil tussen HB en HRc?
Beide geven de hardheid van een materiaal aan, maar ze worden anders gemeten. Bij Brinell (HB) wordt een harde kogel in het materiaal gedrukt en meet men de diameter van de indruk. Die methode is geschikt voor zachtere materialen, zoals staal in zachtgegloeide toestand. Bij Rockwell C (HRc) wordt een diamanten kegel in het materiaal gedrukt en meet men de indringdiepte. Die methode wordt gebruikt voor gehard staal.
Bij het referentiestuk in 1.2083 gaat het om maximaal 241 HB bij levering (ongeveer 22–23 HRc) en 52–53 HRc na het harden. De twee schalen zijn onderling om te rekenen via genormeerde tabellen, maar die omrekening is altijd bij benadering.
Welke opleiding volgde Mirte, en waar kun je die volgen?
Mirte volgde de professionele bachelor Ontwerp- en Productietechnologie aan Thomas More, campus De Nayer in Sint-Katelijne-Waver, binnen de Design Track.
Die afstudeerrichting heet sinds dit academiejaar Product Design. De opleiding van drie jaar draait om de volledige productontwikkeling, van idee tot afgewerkt product: studenten leren producten, installaties en machines ontwerpen en maken met hedendaagse technologie en materialen. Naast Product Design, met de focus op ontwerp, is er ook Product Engineering, met de focus op productietechnieken en materiaalkeuze. In het laatste jaar lopen de studenten stage in een bedrijf of werken ze aan een project, zoals Mirte bij Tumag.
Kan ik bij Tumag stage lopen?
Ja. Volg je een technische richting in het secundair onderwijs, of een technische of engineeringopleiding aan een hogeschool, en ben je gemotiveerd om te leren in een echte precisieomgeving? Dan ben je welkom. Je werkt aan een eigen project met echte machines, echte werkstukken en echte toleranties. Neem contact op via onze vacaturepagina.
Hoe verloopt een stage bij Tumag?
Een stagiair krijgt een concreet project en loopt mee met de afdelingen die daarvoor nodig zijn: van engineering en CAM-programmatie tot frezen, slijpen, vonken, polijsten en de meetkamer. Er is altijd een vaste begeleider binnen het bedrijf, en collega’s van elke afdeling helpen met hun specifieke kennis.
Kan een stage bij Tumag uitmonden in een vaste job?
Dat kan. Mirte is daar het voorbeeld van: na haar stage is ze in dienst gekomen en begeleidt ze vandaag de invoering van de werkwijze die ze tijdens haar stage onderzocht.