Wie wird eine Spritzgussform hergestellt, und wie entsteht aus einem Stahlblock ein Formeinsatz mit Toleranzen bis 0,005 mm? In dieser Fallstudie begleiten wir ein einziges Werkstück durch unseren gesamten Fertigungsprozess. Während ihres Praktikums im Rahmen ihrer Bachelorarbeit hat unsere Praktikantin Mirte (Bachelor Ontwerp- en Productietechnologie, Campus De Nayer) das Teil konstruiert und es durch jede Abteilung begleitet, von der Arbeitsvorbereitung bis zur Endkontrolle.
Sie schreiben eine Schularbeit über Fertigungsverfahren? In diesem Artikel finden Sie alle Bearbeitungsschritte eines Formeinsatzes im Überblick, mit Erklärungen und Fotos.
Das Referenzwerkstück
Das Werkstück wurde als typischer Formeinsatz für den Formenbau konstruiert, mit möglichst vielen Maß-, Form- und Lagetoleranzen in einem einzigen Teil.
- Werkstoff: 1.2083, ein korrosionsbeständiger Formenstahl mit guter Polierbarkeit
- Abmessungen: maximal 80 × 80 × 120 mm
- Härte: vakuumgehärtet auf 52–53 HRC
- Geometrie: zwei Zahnräder in unterschiedlicher Tiefe, eine konische Bohrung, Taschen, Nuten und Präzisionsbohrungen
- Toleranzen: bis 0,005 mm an innenliegenden Formelementen

Wie wird eine Spritzgussform hergestellt? Alle Bearbeitungsschritte im Detail
1. Konstruktion und Arbeitsvorbereitung
Die Konstruktion durchlief mehrere Versionen. Zuerst wurde geprüft, was in der Werkstatt von Tumag fertigbar ist. Unsere Konstruktionsabteilung ergänzte Freistiche in den Außenecken, damit der Einsatz nach dem Flachschleifen sauber anliegt. Um die Zahnräder herum kam eine zusätzliche Kreisgeometrie hinzu, um sichtbare Erodierspuren der Elektroden zu vermeiden.
Anschließend legte die Arbeitsvorbereitung im ERP-System den Werkstoff, die Bearbeitungsreihenfolge und die Zeitschätzung pro Schritt fest. Bis auf das Härten erfolgt alles im eigenen Haus.
2. Weichfräsen (*)
Im weichgeglühten Zustand wird die Grundform in drei Aufspannungen CNC-gefräst: Oberseite, Details und Bohrungen, Unterseite. Überall bleibt ein kleines Aufmaß für die Fertigbearbeitung nach dem Härten stehen. In dieser Phase werden auch die Startlöcher für das Drahterodieren gebohrt.
(*) Beim Weichfräsen wird der Stahl im weichen, ungehärteten Zustand bearbeitet, also vor dem Härten. 1.2083 wird weichgeglüht geliefert (maximal 241 HB) und ist dann gut zerspanbar. So lässt sich der Großteil des Materials schnell und kostengünstig abtragen, bevor der Stahl seine Endhärte erhält.
3. Messung vor und nach dem Härten
Vor dem Härten wird das Werkstück auf einem Koordinatenmessgerät (KMG) vollständig vermessen. Nach dem Härten wird es erneut gemessen, in derselben Aufspannung und mit demselben Messprogramm.
Das Ergebnis: Das Werkstück schrumpft gleichmäßig und proportional zur Abmessung, von 0,01 mm bei einem Maß von 30 mm bis 0,06 mm bei 120 mm. Das klingt nach wenig, ist bei Toleranzen von wenigen Mikrometern aber entscheidend. Deshalb sehen wir in der CAM-Programmierung ein angepasstes Aufmaß vor.
4. Vakuumhärten
Das Vakuumhärten übernimmt ein spezialisierter externer Partner. Dabei wird das Werkstück in einem Vakuumofen auf Härtetemperatur erwärmt und anschließend mit Stickstoffgas schnell abgekühlt. Da sich kein Sauerstoff im Ofen befindet, entstehen an der Oberfläche weder Oxidation noch Zunder oder Randentkohlung. Das Teil kommt also sauber aus dem Ofen und erfordert weniger Nacharbeit. Danach wird das Werkstück angelassen, ebenfalls im Vakuum, um Eigenspannungen abzubauen und die Sprödigkeit zu verringern. Das Werkstück kommt mit einem offiziellen Härteprotokoll zurück.
5. Profilschleifen
Nach dem Härten bringt das Profilschleifen den Block auf Maß. Die größte Fläche wird zuerst geschliffen und dient danach als Referenz für alle weiteren Flächen. Um den leichten Härteverzug auszugleichen, wird die erste Seite auf abgeflachten Zylindern aufgespannt. Geschliffen wird mit einer Borazon-Schleifscheibe (CBN), die für gehärteten Stahl geeignet ist.

6. HSC-Fräsen in gehärtetem Stahl
Das HSC-Fräsen wird in Siemens NX programmiert, in getrennten Schritten für Schruppen, Vorschlichten und Schlichten, jeweils mit eigenem Fräser. Ein Roboter setzt das Werkstück auf eine Magnetpalette in der Maschine. Die Fräserlänge wird bei der tatsächlichen Arbeitsdrehzahl gemessen, da die Wärme der Spindel die Länge beeinflusst. Nach dem Vorschlichten werden die kritischen Ø8-mm-Bohrungen mit Passstiften geprüft. Diese Bohrungen dienen später als Referenz für das Drahterodieren.
7. Koordinatenschleifen
Die engsten Bohrungen werden durch Koordinatenschleifen fertigbearbeitet. Das Werkstück wird zuerst entmagnetisiert und anschließend genau ausgerichtet. Der Schleifstift trägt jeweils einige Hundertstel Millimeter ab, und nach jedem Durchgang wird der Durchmesser nachgemessen, bis die Bohrung innerhalb der Toleranz liegt.

8. Herstellung der Graphitelektroden
Für das Senkerodieren konstruierte die Konstruktionsabteilung drei Typen von Erodierelektroden. Jede Elektrode bildet die Negativform der Kavität ab, mit einem nach innen versetzten Funkenspalt. Die Graphitblöcke werden auf Halter geklebt und auf einer HSC-Graphitfräsmaschine mit Roboterbeladung gefräst, sodass die gesamte Serie auch abends oder am Wochenende mannlos laufen kann. Anschließend wird jede Elektrode auf dem Messgerät vermessen.
9. Senkerodieren
Beim Senkerodieren werden die Zahnradformen in den gehärteten Stahl erodiert: zuerst Vorerodieren zum Schruppen, danach Fertigerodieren zum Schlichten. Die Messwerte der Elektroden werden digital an die Maschine übertragen, und ein Roboterwechsler erkennt die Elektroden. Das Programm legt unter anderem den Funkenspalt, die gewünschte Rauheit und die Erodiertiefe fest.
10. Drahterodieren
Das Drahterodieren wird in VISI programmiert. Das Zahnrad wird 2-achsig geschnitten, die konische Bohrung 4-achsig. Standardmäßig geschieht das in vier Schnitten: zwei, um auf Maß zu kommen, und zwei Nachschnitte für die Oberflächengüte. Die Maschine stoppt kurz bevor die Kontur vollständig freigeschnitten ist. So fällt der Butzen nicht ins Wasserbad und kann sicher entnommen werden.

11. Polieren
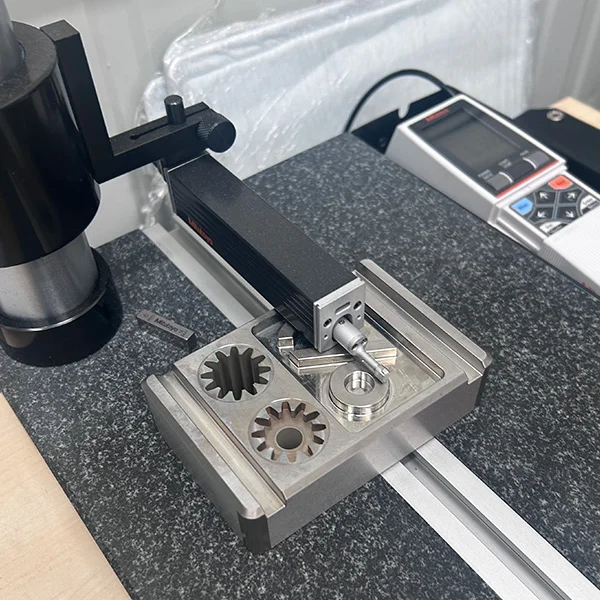
Das Polieren bleibt Handarbeit. Zuerst wird ein Polierstein mit Öl quer zur Schleifrichtung über die Oberfläche geführt, bis alle Schleifriefen verschwunden sind. Danach folgt Schleifpapier der Körnung 800 und 1200 und zum Schluss Filz mit Diamantpaste. Zwischen den einzelnen Schritten wird die Rauheit gemessen.

12. Lasergravur
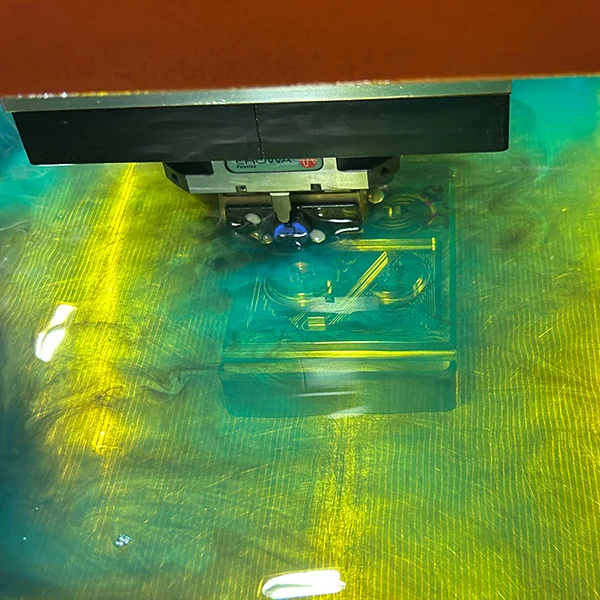
Da das Teil als Demonstrationsmodell dient, erhielt es eine Lasergravur mit dem Namen der Konstrukteurin und dem Tumag-Logo. Wir gravieren mit einem Faserlaser. Bei diesem Lasertyp wird das Laserlicht in einer mit Seltenen Erden wie Ytterbium dotierten Glasfaser erzeugt. Die Wellenlänge wird von Metall gut absorbiert, und der fein fokussierte Strahl erzeugt eine scharfe, dauerhafte Markierung in der Oberfläche, ohne das Werkstück zu berühren. Für diese Gravur wurde eine eigene Aufspannung angefertigt.
13. Endkontrolle auf dem KMG
Die Endkontrolle erfolgt auf unserem Koordinatenmessgerät Mitutoyo STRATO-Apex im klimatisierten Messraum. Zuerst werden die Referenzflächen auf Ebenheit, Parallelität und Rechtwinkligkeit gemessen. Danach folgen die Nut, die Taschen und die Zahnräder. Das Messprotokoll vergleicht jede Messung direkt mit dem 3D-Modell.
Was uns dieses Projekt gebracht hat
Neben dem Werkstück selbst untersuchte Mirte, wie sich die CAM-Programmierung für Kleinserien beschleunigen lässt. Dazu testete sie PMI (Maße und Toleranzen direkt im 3D-Modell) und Staged Modeling in Siemens NX. PMI erweist sich als am wertvollsten: Fertigung und Messraum arbeiten mit einem einzigen Modell, und Messprogramme lassen sich daraus teilweise automatisch erzeugen.
Mirte ist inzwischen eine geschätzte Kollegin in unserem Team und hilft dabei, diese neue Arbeitsweise weiter einzuführen.

Möchten Sie wissen, was das für Ihre Spritzgussform oder Ihr Präzisionsteil bedeutet? Sprechen Sie mit uns über Ihr Projekt.
Häufig gestellte Fragen (FAQ)
Wie stark verändert sich 1.2083 beim Vakuumhärten in seinen Abmessungen?
Bei diesem Werkstück betrug die Schrumpfung 0,01 mm bei einem Maß von 30 mm und bis zu 0,06 mm bei 120 mm. Die Schrumpfung nimmt proportional zur Abmessung zu. Deshalb lassen wir vor dem Härten ein Aufmaß stehen, das auf die Größe des Teils abgestimmt ist.
Warum wird ein Formeinsatz nach dem Härten noch gefräst und geschliffen?
Das Härten sorgt für Verschleißfestigkeit, doch der Stahl verändert dabei leicht seine Abmessungen und kann sich verziehen. Die Funktionsmaße und engen Toleranzen werden deshalb erst nach dem Härten gefertigt, durch Profilschleifen, HSC-Fräsen und Koordinatenschleifen im gehärteten Stahl.
Was ist der Unterschied zwischen HB und HRC?
Beide geben die Härte eines Werkstoffs an, werden aber unterschiedlich gemessen. Bei Brinell (HB) wird eine harte Kugel in den Werkstoff gedrückt und der Durchmesser des Eindrucks gemessen. Dieses Verfahren eignet sich für weichere Werkstoffe, etwa Stahl im weichgeglühten Zustand. Bei Rockwell C (HRC) wird ein Diamantkegel in den Werkstoff gedrückt und die Eindringtiefe gemessen. Dieses Verfahren wird für gehärteten Stahl verwendet.
Beim Referenzwerkstück aus 1.2083 sind es maximal 241 HB im Lieferzustand (etwa 22–23 HRC) und 52–53 HRC nach dem Härten. Die beiden Skalen lassen sich über genormte Tabellen ineinander umrechnen, die Umrechnung ist jedoch immer nur ein Näherungswert.
Welche Ausbildung hat Mirte absolviert, und wo kann man sie studieren?
Mirte absolvierte den Professional Bachelor Ontwerp- en Productietechnologie (Design- und Produktionstechnik) an der Thomas More Hochschule, Campus De Nayer in Sint-Katelijne-Waver, in der Vertiefung Design Track.
Seit diesem Studienjahr heißt diese Vertiefung Product Design. Das dreijährige Studium deckt die gesamte Produktentwicklung ab, von der Idee bis zum fertigen Produkt: Die Studierenden lernen, Produkte, Anlagen und Maschinen mit aktuellen Technologien und Werkstoffen zu konstruieren und herzustellen. Neben Product Design mit dem Schwerpunkt Konstruktion gibt es auch Product Engineering mit dem Schwerpunkt Fertigungsverfahren und Werkstoffwahl. Im letzten Studienjahr absolvieren die Studierenden ein Praktikum in einem Unternehmen oder arbeiten an einem Projekt, so wie Mirte bei Tumag.
Kann ich bei Tumag ein Praktikum machen?
Ja. Sie besuchen eine technische Fachrichtung an einer weiterführenden Schule oder studieren Technik oder Ingenieurwesen an einer Hochschule und möchten in einem echten Präzisionsumfeld lernen? Dann sind Sie bei uns willkommen. Sie arbeiten an einem eigenen Projekt mit echten Maschinen, echten Werkstücken und echten Toleranzen. Nehmen Sie über unsere Stellenseite Kontakt mit uns auf.
Wie läuft ein Praktikum bei Tumag ab?
Praktikanten erhalten ein konkretes Projekt und durchlaufen die dafür nötigen Abteilungen: von Konstruktion und CAM-Programmierung über Fräsen, Schleifen, Erodieren und Polieren bis zum Messraum. Im Unternehmen gibt es immer einen festen Betreuer, und Kollegen aus jeder Abteilung helfen mit ihrem Fachwissen.
Kann ein Praktikum bei Tumag zu einer Festanstellung führen?
Ja, das ist möglich. Mirte ist das beste Beispiel: Nach ihrem Praktikum wurde sie eingestellt und begleitet heute die Einführung der Arbeitsweise, die sie während ihres Praktikums untersucht hat.