
Usinage au micron près chez Tumag à Turnhout
Chez Tumag, nous combinons l'usinage à grande vitesse (UGV) avec une expertise en usinage CNC, en fabrication de moules et en mécanique de précision. Depuis notre site de Turnhout, nous produisons des composants précis pour des clients en Belgique et en France qui exigent un haut niveau de précision, de qualité de surface et de fiabilité.
À l'aide de machines UGV cinq axes modernes, nous réalisons des pièces complexes avec des tolérances au micron près. Notre technologie est notamment mise en œuvre pour la production de :
- composants de moules
- outillages de découpe et outils de précision
- composants de mécanique de précision
- électrodes pour l'électroérosion (EDM)
- géométries 3D complexes en acier trempé
Grâce à des vitesses de rotation élevées, des trajectoires d'outils optimisées et un processus de production rigoureusement contrôlé, nous livrons des pièces qui répondent aux exigences les plus strictes dans des secteurs tels que le médical, l'aéronautique et les industries de l'électronique haut de gamme et de l'automobile.
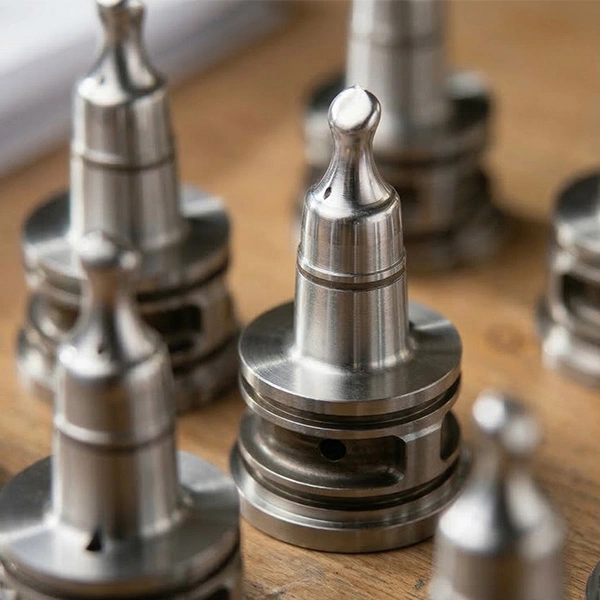
Qu'est-ce que le fraisage UGV (usinage à grande vitesse) ?
Le fraisage UGV, ou usinage à grande vitesse, est une technique de fraisage qui enlève de fins copeaux à des vitesses de broche et d'avance très élevées. Grâce aux forces de coupe réduites et à l'apport thermique limité, les matériaux trempés et les géométries 3D complexes peuvent être usinés au micron près avec un excellent état de surface.
Chez Tumag, cette technologie constitue un élément essentiel de notre production en mécanique de précision.
Grâce à des années d'expérience et à un parc machines parfaitement équipé, nous réalisons des composants complexes qui répondent à des exigences extrêmement élevées en matière de précision et d'état de surface, ainsi que de stabilité du processus.
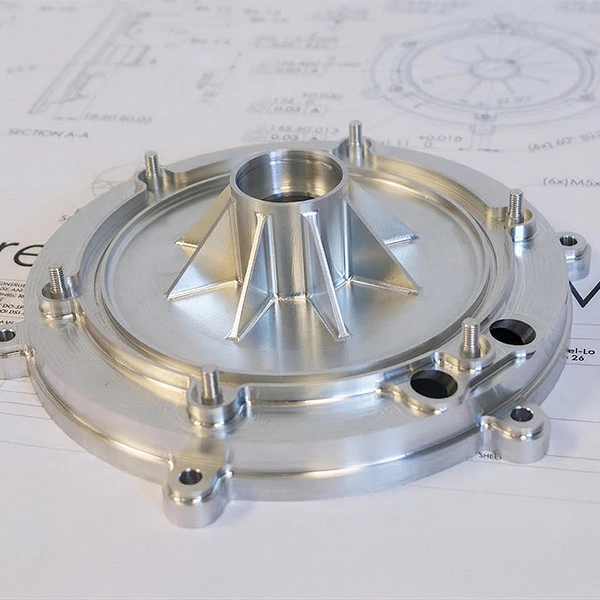
Usinage à grande vitesse (UGV) vs fraisage conventionnel
Lors du fraisage conventionnel, l'accent est mis sur des vitesses de rotation relativement basses et des épaisseurs de copeau plus importantes. Le fraisage UGV fonctionne exactement à l'inverse :
- Des vitesses de rotation bien plus élevées
- Des vitesses d'avance plus élevées
- Aanzienlijk lagere gemiddelde spaandikte
Les forces de coupe réduites sollicitent moins l'outil et permettent d'évacuer la chaleur par le copeau au lieu de la laisser pénétrer dans la pièce. L'outil comme la matière restent ainsi dans un état optimal pendant l'usinage, ce qui profite directement à la précision et à la durée de vie de l'outil.
Production de haute précision


Les avantages du fraisage UGV pour les pièces de précision
Un état de surface supérieur
La vitesse de rotation élevée et la faible épaisseur de copeau permettent d'atteindre des rugosités de surface extrêmement fines, idéales pour les composants de moules, les pièces de mécanique de précision et les géométries complexes.
Une précision dimensionnelle accrue
Le processus étant beaucoup plus stable et la chaleur évacuée avec les copeaux, la pièce n'est soumise à aucune contrainte thermique. Cela garantit une cotation constante et une déformation minimale.
Idéal pour les pièces à parois minces et complexes
Grâce aux faibles forces de coupe, l'UGV génère nettement moins de vibrations. Cela permet de fraiser efficacement et avec précision des parois minces, des détails nets, des structures filigranes et des surfaces 3D complexes.
Une productivité accrue grâce au fraisage UGV
Bien que l'on travaille avec des épaisseurs de copeau plus faibles, l'UGV offre un net avantage en termes de délais grâce aux vitesses d'avance et de rotation élevées.
Le fraisage UGV chez Tumag : usinage de précision pour moules et mécanique de précision
Chez Tumag, nous appliquons l'usinage à grande vitesse à la production de composants complexes et précis exigeant une finition de tout premier ordre. Notre expérience est large, des composants de moules aux pièces de mécanique de précision et aux électrodes spéciales pour l'électroérosion (EDM).
Usinage d'acier trempé jusqu'à 60 HRC
Nous usinons sans difficulté de l'acier trempé jusqu'à 60 HRC, ce qui est essentiel pour la fabrication de moules et l'outillage haut de gamme, où la résistance à l'usure est déterminante.
Production d'électrodes pour l'EDM
Nous produisons également, dans notre département UGV, des électrodes d'enfonçage en :
- Graphite
- Cuivre
- Cuivre-tungstène (Elconite)
Ces électrodes sont ensuite utilisées dans nos machines EDM lors de l'électroérosion par enfonçage, ce qui assure un flux de production interne fluide et parfaitement coordonné.
Nuances d'acier trempé où le fraisage UGV fait la différence
Pour de nombreux aciers à outils trempés, le fraisage CNC conventionnel devient rapidement inefficace dès que la dureté augmente. La combinaison d'une forte résistance à l'usure, de carbures durs et de contraintes thermiques entraîne une usure rapide de l'outil et une accumulation de chaleur indésirable dans la pièce. Dans ces situations, l'usinage à grande vitesse (UGV) offre des avantages décisifs.
Grâce à des vitesses de coupe plus élevées, à des forces de coupe radiales plus faibles et à des trajectoires de fraisage optimisées, la chaleur est évacuée en grande partie par le copeau au lieu de pénétrer dans la matière.
Les nuances d'acier typiques pour lesquelles le fraisage UGV excelle sont notamment :
- 2379 (D2 / X153CrMoV12) – Acier pour travail à froid résistant à l'usure, pour outillages de découpe et outils de coupe.
- K390 (acier PM) – Acier issu de la métallurgie des poudres, à résistance à l'usure et ténacité extrêmement élevées.
- 2080 (D3 / X210Cr12) – Acier pour travail à froid très dur, à haute teneur en carbures.
- 2363 (A2) – Acier pour travail à froid, souvent trempé aux environs de 60 HRC.
- 2344 (H13) – Acier pour travail à chaud très répandu, pour moules et outillages haut de gamme.
- 2367 – Acier pour travail à chaud tenace, doté d'une excellente stabilité thermique.
- Vanadis 4 Extra – Acier PM offrant un équilibre parfait entre résistance à l'usure et ténacité.
- Vanadis 10 – Acier à outils issu de la métallurgie des poudres, très résistant à l'usure, pour les applications les plus exigeantes.
Ces matériaux sont généralement trempés à des niveaux allant de 50 à plus de 65 HRC. C'est précisément dans cette plage extrême que l'UGV, ou fraisage dur, excelle pour réaliser des formes complexes, des contours précis et un état de surface poli miroir. Grâce à la stabilité du processus, l'UGV est le choix idéal pour les applications exigeantes en fabrication de moules, en outillage de découpe et en mécanique de précision.
Types d’acier et duretés typiques
| Acier | HRC typique |
| 1.2344 | 48–54 |
| 1.2367 | 50–54 |
| 1.2363 | 58–60 |
| 1.2379 | 58–62 |
| Vanadis 4 | 58–62 |
| Vanadis 10 | 60–64 |
| K390 | 62–65 |

Tumag, votre partenaire pour des projets de fraisage UGV complexes
Lorsque votre projet exige une grande précision et un excellent état de surface, le fraisage UGV est la technique indiquée et Tumag le partenaire idéal. Nous maîtrisons l'ensemble du processus, de la matière brute au produit fini de haute qualité.
Vous cherchez un partenaire fiable pour la fabrication de pièces complexes ? Tumag est le partenaire qu'il vous faut.
Questions fréquentes sur le fraisage UGV (FAQ)
Quand utilise-t-on l'usinage à grande vitesse ?
L'UGV est principalement utilisé pour la production de moules, d'outillages de découpe, de composants de mécanique de précision et de formes 3D complexes dans des matériaux trempés. Le procédé convient particulièrement aux applications exigeant une grande précision et un excellent état de surface.
Quels matériaux peuvent être fraisés par HSM ?
Le fraisage UGV permet d'usiner différents matériaux, dont l'acier trempé, l'aluminium, le cuivre, le graphite et divers alliages techniques. Chez Tumag, nous usinons sans difficulté de l'acier jusqu'à 60 HRC.
Où le fraisage UGV est-il appliqué ?
Le fraisage HSM est utilisé notamment pour :
- fabrication de moules
- outils de découpe
- pièces de mécanique de précision
- électrodes pour l’EDM
- composants de précision complexes
Le fraisage conventionnel et le fraisage UGV sont-ils appliqués sur la même pièce ?
Oui, dans de nombreux processus de production, le fraisage conventionnel et le fraisage UGV sont combinés sur la même pièce. Les deux techniques jouent en effet un rôle différent au sein du processus d'usinage.
Dans la première phase, on utilise souvent le fraisage CNC conventionnel pour l'ébauche. Cette étape enlève la plus grande partie de la matière et donne à la pièce sa forme de base.
Des étapes intermédiaires peuvent ensuite suivre, telles que : traitement thermique ou trempe, rectification de précision des surfaces de référence ou des surfaces d'ajustement
Dans la phase finale, la pièce est terminée par fraisage UGV. Cette technique convient particulièrement au fraisage précis de formes complexes dans l'acier trempé, avec une très grande précision dimensionnelle et un état de surface fin.
Cette combinaison de techniques donne un processus de production efficace, dans lequel productivité et précision sont exploitées au maximum.