
Diensten
Onafhankelijke CMM-metingen, ook voor onderdelen die u elders liet produceren
Hebt u precisieonderdelen die gecontroleerd moeten worden, maar ontbreekt intern de meetcapaciteit of de klimaatgeregelde omgeving? Tumag meet uw onderdelen op een Mitutoyo STRATO-Apex 9166 CMM in een meetkamer op 20°C, tot een nauwkeurigheid van 0,7 micrometer. U ontvangt een gedetailleerd meetrapport dat u intern kunt gebruiken voor vrijgave, in een leveranciersdiscussie of als klantdocumentatie.
Wij meten onderdelen ongeacht wie ze geproduceerd heeft. Als precisie gereedschaps- en matrijzenbouwer met ISO 9001-certificering kennen we bovendien het productieproces achter uw onderdeel, waardoor we niet alleen meten maar ook kunnen meedenken over toleranties en maakbaarheid.
Wat u in het meetrapport terugkrijgt
Elk meetrapport wordt opgebouwd rond uw technische tekening of CAD-model, zodat de resultaten meteen naast uw eigen specificatie te leggen zijn. Afhankelijk van de opdracht bevat het rapport:
- Gemeten afmetingen met de bijhorende toleranties
- Afwijkingen ten opzichte van tekening of specificatie
- Rapportage van vorm- en plaatstoleranties (GD&T)
- Resultaten van oppervlakteruwheids- of hardheidsmetingen
- Traceerbare documentatie voor interne of externe kwaliteitsopvolging
De rapportage is opgezet om zonder verdere toelichting bruikbaar te zijn in een auditdossier of bij een discussie met een toeleverancier.
Welke metingen wij uitvoeren
Op de CMM voeren we zowel afmetingscontroles op punt- en contourniveau uit als scannende metingen van complexe 3D-geometrieën en vrije-vormoppervlakken. Vorm- en plaatstoleranties worden volgens GD&T gemeten en apart gerapporteerd. Daarnaast controleren we oppervlakteruwheid en hardheid, en vergelijken we het onderdeel rechtstreeks met de technische tekening of de CAD-data.
Van matrijsdelen en snijstempelonderdelen tot losse precisieonderdelen: zowel eenvoudige als complexe geometrieën worden nauwkeurig gecontroleerd.


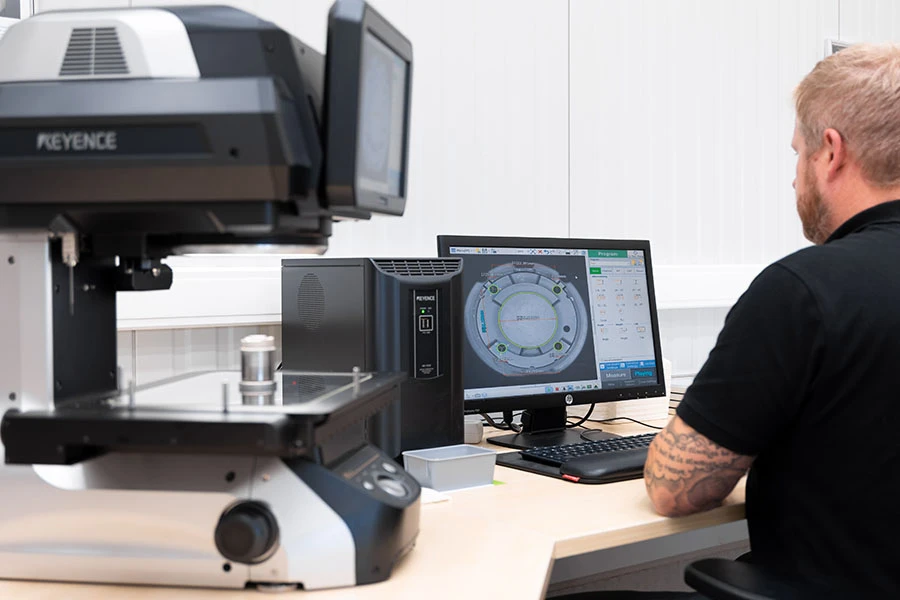
Zo verloopt een meetopdracht
- U bezorgt ons het onderdeel samen met de technische tekening of het CAD-model, en geeft aan welke maten of toleranties kritisch zijn.
- Wij bepalen de meetstrategie en de opspanning, en stemmen af als de tekening ruimte voor interpretatie laat.
- Het onderdeel acclimatiseert in de meetkamer op 20°C voor de meting start. Temperatuurschommelingen beïnvloeden het resultaat, dus deze stap wordt niet overgeslagen.
- De meting gebeurt op de CMM, indien nodig aangevuld met ruwheids- of hardheidsmetingen.
- U ontvangt het meetrapport, met bespreking van de afwijkingen als daar aanleiding toe is.
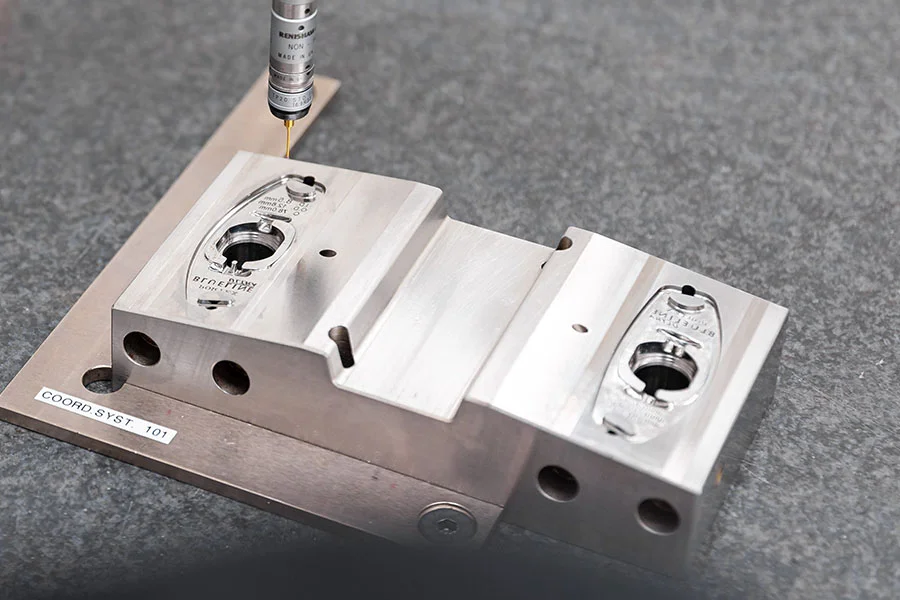
Kwaliteitscontrole binnen onze eigen productie
Metingen zijn bij Tumag geen sluitstuk maar een onderdeel van het productieproces. Tijdens het frezen, zinkvonken of precisieslijpen voeren we tussentijdse metingen uit om afwijkingen tijdig te detecteren en bij te sturen, gevolgd door een eindcontrole vóór oplevering. Dat geldt voor high-end matrijzen, complexe snijstempels en precisieonderdelen.
Diezelfde apparatuur, meetkamer en meetdiscipline zetten we in voor externe meetopdrachten. U koopt dus geen aparte meetdienst in, maar de kwaliteitscontrole waarmee wij zelf onderdelen op micronniveau vrijgeven.
In deze case study lees je hoe we een werkstuk na elke kritische bewerking opmeten, van zacht frezen tot eindcontrole.
Hoe lang duurt een meetopdracht?
De meting zelf neemt zelden veel tijd in beslag. De doorlooptijd wordt vooral bepaald door de complexiteit van het onderdeel en door de bezetting van de meetkamer op dat moment. Bij aanvraag krijgt u meteen een concrete termijn, en is de zaak dringend, laat dat dan weten: spoedmetingen worden waar mogelijk tussengeschoven.
Klimaatgeregelde meetkamer op 20°C
Onze meetkamer is klimaatgeregeld op 20°C (±1 °C), conform de internationale meetnormen. Die constante temperatuur sluit thermische uitzetting van het materiaal uit en houdt de meetnauwkeurigheid consistent, meting na meting. Voor onderdelen met toleranties in het micronbereik is dat geen luxe maar een voorwaarde: zonder geconditioneerde omgeving meet u de temperatuur mee.
Waarom uw metingen uitbesteden
De meerwaarde zit in de combinatie van meten en produceren. U laat uw onderdelen controleren door een partij die zelf dagelijks op micronniveau werkt, met een Mitutoyo STRATO-Apex 9166 CMM in een klimaatgeregelde meetkamer en een ISO 9001-gecertificeerd kwaliteitssysteem. Daardoor krijgt u meer dan een reeks meetwaarden: waar een afwijking vragen oproept, denken we mee over de oorzaak, de tolerantiekeuze en de maakbaarheid van het onderdeel.

Veelgestelde vragen over kwaliteitscontrole (FAQ)
Welke soorten metingen kunnen jullie uitvoeren?
Wij voeren afmetingscontroles, puntmetingen en scannende metingen uit, meten vorm- en plaatstoleranties, oppervlakteruwheid en hardheid, en vergelijken het onderdeel met de technische tekening of CAD-data. Zo kunnen zowel eenvoudige als complexe geometrieën nauwkeurig gecontroleerd worden.
Welke temperatuur heerst er in de meetkamer?
Onze meetkamer is klimaatgeregeld op 20°C (±1°C), conform internationale meetnormen (ISO). Deze constante temperatuur is cruciaal om thermische uitzetting van materialen te vermijden en betrouwbare meetresultaten te garanderen.
Kunnen jullie ook complexe 3D-vormen meten?
Ja. Dankzij onze Mitutoyo STRATO-Apex 9166 CMM kunnen wij ook complexe 3D-geometrieën en vrije-vorm oppervlakken meten. Zowel afzonderlijke punten als volledige contouren kunnen worden gecontroleerd, wat vooral interessant is voor onderdelen met hoge nauwkeurigheidseisen.
Kunnen jullie onderdelen meten die elders geproduceerd zijn?
Ja. Naast de kwaliteitscontrole van onze eigen productie voeren wij ook externe metingen uit. Bedrijven kunnen bij ons terecht voor onafhankelijke kwaliteitscontrole, validatie van onderdelen en gedetailleerde meetrapporten, ook wanneer de onderdelen niet door Tumag geproduceerd werden.
Wat moet ik aanleveren voor een meetopdracht?
Het onderdeel zelf, samen met de technische tekening of het CAD-model en een aanduiding van de maten of toleranties die kritisch zijn. Hoe duidelijker de meetvraag, hoe gerichter het rapport. Is er geen tekening beschikbaar, neem dan contact op: we bekijken dan samen welke referenties bruikbaar zijn.
Meten jullie ook vorm- en plaatstoleranties volgens GD&T?
Ja. Vlakheid, haaksheid, rondheid, positie- en profieltoleranties worden gemeten en apart in het meetrapport gerapporteerd, met de afwijking ten opzichte van de tekeningeis.
Is het meetrapport bruikbaar voor een audit of een leveranciersdiscussie?
Ja. De rapporten zijn opgebouwd rond de technische tekening, met traceerbare meetwaarden en expliciet benoemde afwijkingen. Ze worden gebruikt voor interne vrijgave, klantdocumentatie en discussies met toeleveranciers.
Wat is de maximale nauwkeurigheid van jullie metingen?
Onze meetopstellingen halen een nauwkeurigheid tot 0,7 micrometer (0,0007 mm). Dit maakt ons geschikt voor toepassingen waar extreem kleine toleranties vereist zijn, zoals in high-tech en precisie-industrieën.
