
Zerspanung im Mikrometerbereich bei Tumag in Turnhout
Bei Tumag kombinieren wir High Speed Cutting (HSC) mit Expertise in der CNC-Zerspanung, im Formenbau und in der Feinmechanik. Von unserem Standort in Turnhout aus fertigen wir präzise Bauteile für Kunden in Deutschland und den Benelux-Ländern, die hohe Anforderungen an Präzision, Oberflächengüte und Zuverlässigkeit stellen.
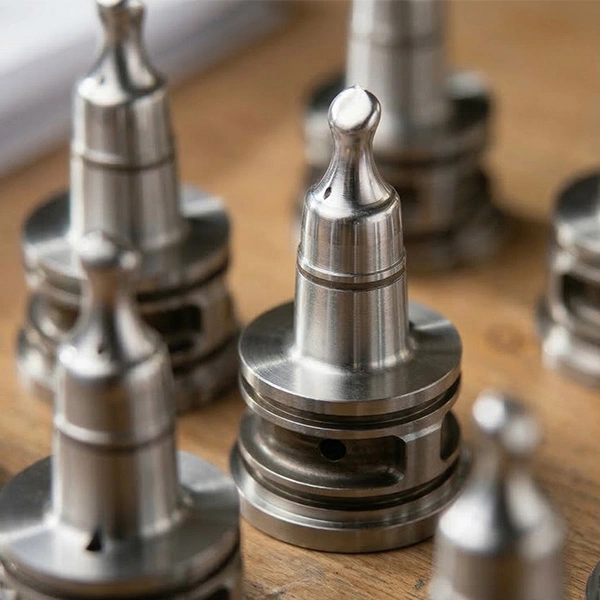
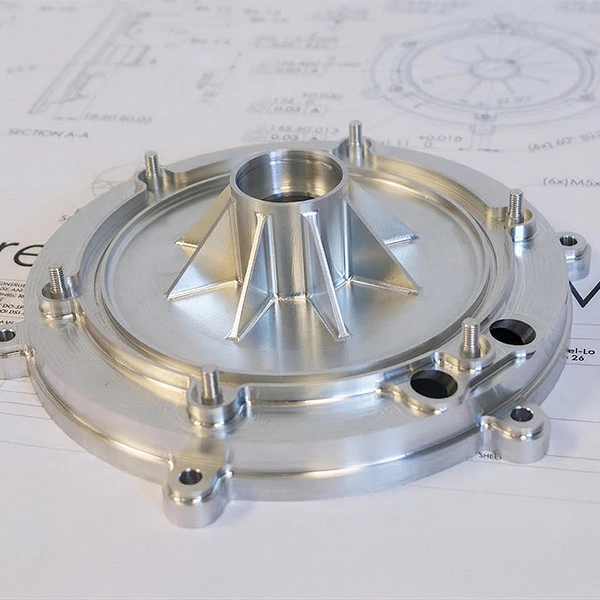
Mit modernen fünfachsigen HSC-Maschinen fertigen wir komplexe Bauteile mit Toleranzen im Mikrometerbereich. Unsere Technologie kommt unter anderem zum Einsatz bei der Herstellung von:
- Formkomponenten
- Stanzwerkzeuge und Präzisionswerkzeuge
- feinmechanische Komponenten
- Elektroden für die Funkenerosion (EDM)
- komplexe 3D-Geometrien in gehärtetem Stahl
Dank hoher Drehzahlen, optimierter Werkzeugbahnen und eines präzise gesteuerten Fertigungsprozesses liefern wir Bauteile, die den strengsten Anforderungen in Branchen wie Medizintechnik, Luft- und Raumfahrt und der High-End-Elektronik- und Automobilindustrie genügen.
Was ist HSC-Fräsen (High Speed Cutting)?
HSC-Fräsen, oder High Speed Cutting, ist ein Fräsverfahren, bei dem mit sehr hohen Spindeldrehzahlen und Vorschubgeschwindigkeiten dünne Späne abgetragen werden. Durch die geringeren Schnittkräfte und den begrenzten Wärmeeintrag lassen sich gehärtete Werkstoffe und komplexe 3D-Geometrien mit Mikrometerpräzision und hochwertiger Oberflächengüte bearbeiten.
Bei Tumag ist diese Technologie ein wesentlicher Bestandteil unserer feinmechanischen Fertigung.
Dank langjähriger Erfahrung und eines hervorragend ausgestatteten Maschinenparks realisieren wir komplexe Bauteile, die extrem hohen Anforderungen an Genauigkeit und Oberflächengüte sowie an Prozessstabilität genügen.
High Speed Cutting (HSC) vs konventionelles Fräsen
Beim konventionellen Fräsen liegt der Fokus auf relativ niedrigen Drehzahlen und größeren Spandicken. HSC-Fräsen funktioniert genau umgekehrt:
- Deutlich höhere Drehzahlen
- Höhere Vorschubgeschwindigkeiten
- Deutlich geringere mittlere Spandicke
Die geringeren Schnittkräfte belasten das Werkzeug weniger und führen die Wärme besser über den Span ab, statt sie in das Werkstück gelangen zu lassen. Dadurch bleiben sowohl das Werkzeug als auch der Werkstoff während der Bearbeitung in optimalem Zustand, was sich unmittelbar auf Genauigkeit und Standzeit auswirkt.


Die Vorteile des HSC-Fräsens für Präzisionsteile
Überlegene Oberflächengüte
Durch die hohe Drehzahl und die geringe Spandicke lassen sich extrem feine Oberflächenrauheiten erzielen, ideal für Formkomponenten, feinmechanische Bauteile und komplexe Geometrien.
Höhere Maßhaltigkeit
Da der Prozess deutlich stabiler ist und die Wärme über die Spanabfuhr abgeführt wird, entstehen im Werkstück keine thermischen Spannungen. Das sorgt für gleichbleibende Maßhaltigkeit und minimalen Verzug.
Ideal für dünnwandige und komplexe Bauteile
Dank der geringen Schnittkräfte verursacht HSC deutlich weniger Schwingungen. Dadurch lassen sich dünne Wände, scharfe Details, filigrane Strukturen und komplexe 3D-Flächen effizient und präzise fräsen.
Höhere Produktivität durch HSC-Fräsen
Obwohl mit geringeren Spandicken gearbeitet wird, bietet HSC durch die hohen Vorschubgeschwindigkeiten und Drehzahlen einen deutlichen Vorteil bei der Durchlaufzeit.
HSC-Fräsen bei Tumag: Präzisionsbearbeitung für Formen und Feinmechanik
Bei Tumag setzen wir High Speed Cutting für die Fertigung komplexer und präziser Bauteile ein, die eine erstklassige Oberfläche erfordern. Unsere Erfahrung reicht von Formkomponenten über feinmechanische Bauteile bis hin zu speziellen Elektroden für die Funkenerosion (EDM).
Bearbeitung von gehärtetem Stahl bis 60 HRC
Wir bearbeiten problemlos gehärteten Stahl bis 60 HRC, was für den Formenbau und den hochwertigen Werkzeugbau entscheidend ist, wo die Verschleißfestigkeit eine zentrale Rolle spielt.
Herstellung von Elektroden für die Funkenerosion
Darüber hinaus fertigen wir in unserer HSC-Abteilung auch Senkerodier-Elektroden aus:
- Graphit
- Kupfer
- Wolframkupfer (Elconite)
Diese Elektroden kommen später in unseren EDM-Maschinen beim Senkerodieren zum Einsatz, was für einen reibungslosen und perfekt aufeinander abgestimmten internen Produktionsablauf sorgt.
Gehärtete Stahlsorten, bei denen HSC-Fräsen den Unterschied macht
Bei vielen gehärteten Werkzeugstählen wird konventionelles CNC-Fräsen schnell unwirtschaftlich, sobald die Härte zunimmt. Die Kombination aus hoher Verschleißfestigkeit, harten Karbiden und thermischer Belastung führt zu raschem Werkzeugverschleiß und unerwünschtem Wärmestau im Werkstück. In solchen Fällen bietet High Speed Cutting (HSC) entscheidende Vorteile.
Dank höherer Schnittgeschwindigkeiten, geringerer radialer Schnittkräfte und optimierter Fräsbahnen wird die Wärme größtenteils über den Span abgeführt, statt in den Werkstoff einzudringen.
Typische Stahlsorten, bei denen HSC-Fräsen besonders leistungsstark ist, sind unter anderem:
- 2379 (D2 / X153CrMoV12) – Verschleißfester Kaltarbeitsstahl für Stanzwerkzeuge und Schneidwerkzeuge.
- K390 (PM-Stahl) – Pulvermetallurgischer Stahl mit extrem hoher Verschleißfestigkeit und Zähigkeit.
- 2080 (D3 / X210Cr12) – Sehr harter Kaltarbeitsstahl mit hohem Karbidgehalt.
- 2363 (A2) – Kaltarbeitsstahl, der häufig auf etwa 60 HRC gehärtet wird.
- 2344 (H13) – Häufig verwendeter Warmarbeitsstahl für Formen und hochwertigen Werkzeugbau.
- 2367 – Zäher Warmarbeitsstahl mit ausgezeichneter thermischer Stabilität.
- Vanadis 4 Extra – PM-Stahl mit einem perfekt ausgewogenen Verhältnis von Verschleißfestigkeit und Zähigkeit.
- Vanadis 10 – Sehr verschleißfester pulvermetallurgischer Werkzeugstahl für anspruchsvollste Anwendungen.
Diese Werkstoffe werden in der Regel auf 50 bis über 65 HRC gehärtet. Gerade in diesem extremen Bereich spielt HSC, auch Hartfräsen genannt, seine Stärken aus: komplexe Formen, präzise Konturen und eine spiegelglatte Oberfläche. Dank des stabilen Prozesses ist HSC die ideale Wahl für anspruchsvolle Anwendungen im Formenbau, Stanzwerkzeugbau und in der Feinmechanik.
Stahlsorten und typische Härten
| Stahl | Typische HRC |
| 1.2344 | 48–54 |
| 1.2367 | 50–54 |
| 1.2363 | 58–60 |
| 1.2379 | 58–62 |
| Vanadis 4 | 58–62 |
| Vanadis 10 | 60–64 |
| K390 | 62–65 |

Tumag als Partner für komplexe HSC-Fräsprojekte
Wenn Ihr Projekt hohe Genauigkeit und Oberflächengüte verlangt, ist HSC-Fräsen die richtige Technik und Tumag der ideale Partner. Wir beherrschen den gesamten Prozess, vom Rohmaterial bis zum hochwertigen Endprodukt.
Suchen Sie einen zuverlässigen Partner für die Fertigung komplexer Bauteile? Dann sind Sie bei Tumag richtig.
Häufig gestellte Fragen zum HSC-Fräsen (FAQ)
Wann wird High Speed Cutting eingesetzt?
HSC wird vor allem bei der Herstellung von Formen, Stanzwerkzeugen, feinmechanischen Bauteilen und komplexen 3D-Formen in gehärteten Werkstoffen eingesetzt. Das Verfahren eignet sich besonders für Anwendungen, bei denen hohe Präzision und Oberflächengüte gefordert sind.
Welche Werkstoffe lassen sich mit HSC fräsen?
Mit HSC-Fräsen lassen sich verschiedene Werkstoffe bearbeiten, darunter gehärteter Stahl, Aluminium, Kupfer, Graphit und diverse technische Legierungen. Bei Tumag bearbeiten wir problemlos Stahl bis 60 HRC.
Wo wird HSC-Fräsen eingesetzt?
HSM-Fräsen wird unter anderem eingesetzt für:
- Formenbau
- Stanzwerkzeuge
- feinmechanische Bauteile
- Elektroden für die Funkenerosion
- komplexe Präzisionskomponenten
Werden konventionelles Fräsen und HSC-Fräsen am selben Werkstück eingesetzt?
Ja, in vielen Fertigungsprozessen werden konventionelles Fräsen und HSC-Fräsen am selben Werkstück kombiniert. Beide Verfahren haben nämlich unterschiedliche Aufgaben innerhalb des Zerspanungsprozesses.
In der ersten Phase wird für das Schruppen häufig konventionelles CNC-Fräsen eingesetzt. Dabei wird der größte Teil des Materials abgetragen und das Bauteil erhält seine Grundform.
Danach können Zwischenschritte folgen, wie: Wärmebehandlung oder Härten, Präzisionsschleifen von Referenzflächen oder Passflächen
In der letzten Phase wird das Bauteil mit HSC-Fräsen fertigbearbeitet. Dieses Verfahren eignet sich besonders für das präzise Fräsen komplexer Formen in gehärtetem Stahl, mit sehr hoher Maßhaltigkeit und feiner Oberflächengüte.
Durch diese Kombination von Verfahren entsteht ein effizienter Fertigungsprozess, bei dem sowohl Produktivität als auch Präzision voll ausgeschöpft werden.