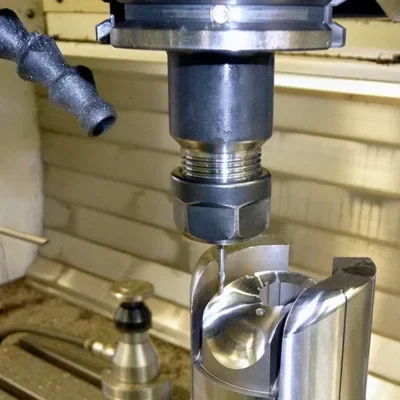
Fräsarbeiten vergeben für Formenbau, Stanzwerkzeugbau und Feinmechanik
Tumag fräst Bauteile, deren Toleranzen in Mikrometern angegeben werden, in Metall ebenso wie in technischen Kunststoffen. Unternehmen in Deutschland und der Benelux vergeben ihre Frästeile an uns: Formkomponenten, Stanzwerkzeuge und Bauteile für die Feinmechanik. Gefräst wird im eigenen Haus, neben Drehen, Funkenerosion und Präzisionsschleifen, sodass ein Bauteil nicht zwischen Lieferanten hin und her geht.
Was ein Bauteil fertigbar macht, steht oft nicht in der Zeichnung, sondern im Werkstoff. Aluminium, das sich nach dem Schruppen verzieht, Edelstahl, der unter zu langsamem Schnitt kaltverfestigt, Kunststoff, der sich unter der Spannkraft ausdehnt: Die Bearbeitungsstrategie wird je Werkstoff festgelegt, bevor der erste Schnitt fällt.
Was ist CNC-Fräsen?
CNC-Fräsen ist ein Zerspanungsverfahren, bei dem ein rotierendes Schneidwerkzeug Material von einem fest aufgespannten Werkstück abträgt. Ein Computerprogramm legt die Werkzeugbahn, die Schnittgeschwindigkeit und den Vorschub fest, sodass dieselbe Form ohne manuelles Nachsteuern wiederholt werden kann.
Der Unterschied zum Drehen liegt darin, was sich bewegt: Beim Fräsen dreht sich das Werkzeug und das Werkstück steht still, beim CNC-Drehen ist es umgekehrt. Fräsen ist damit das Verfahren für ebene Flächen, Aussparungen, Konturen und freie 3D-Formen, Drehen das Verfahren für zylindrische Bauteile.
Metall fräsen: vom Werkzeugstahl bis zum Aluminium
Der Großteil unserer Fräsaufträge ist in Metall, und der Werkstoff bestimmt die gesamte Strategie: Schnittgeschwindigkeit, Vorschub, Werkzeugwahl und die Reihenfolge, in der Material abgetragen wird. Was auf der Zeichnung ein Maß ist, verlangt in Werkzeugstahl einen anderen Weg als in Aluminium.
Stahl und Edelstahl fräsen
Werkzeugstahl ist das Arbeitspferd im Formenbau und im Stanzwerkzeugbau: verschleißfest, maßhaltig und gut zu bearbeiten, solange der Schnitt konstant bleibt. Edelstahl verfestigt sich, wenn das Werkzeug zu langsam oder zu leicht schneidet, und verlangt deshalb eine andere Vorgehensweise, unter anderem für Anwendungen in der Medizintechnik. Gehärteten Stahl bearbeiten wir mit HSC-Fräsen (High Speed Cutting).
Aluminium fräsen
Aluminiumlegierungen erlauben hohe Zerspanungsvolumen und sind damit interessant für Prototypen, leichte Maschinenbauteile und technische Gehäuse. Der kritische Punkt ist die Formstabilität: Bei dünnwandigen Teilen werden Eigenspannungen frei, sobald Material verschwindet. Solche Bauteile bearbeiten wir in Stufen, sodass das Endmaß erst gesetzt wird, nachdem sich das Werkstück gesetzt hat.
Kupfer, Messing und Bronze fräsen
Messing und Bronze lassen sich gut zerspanen und werden häufig in feinmechanischen und elektrischen Anwendungen eingesetzt. Kupfer ist zäher und neigt zum Kleben an der Schneidkante, was ein schärferes Werkzeug und einen angepassten Vorschub verlangt. Kupfer und Grafit fräsen wir auch zu Erodierelektroden für unsere eigene Erodierabteilung.


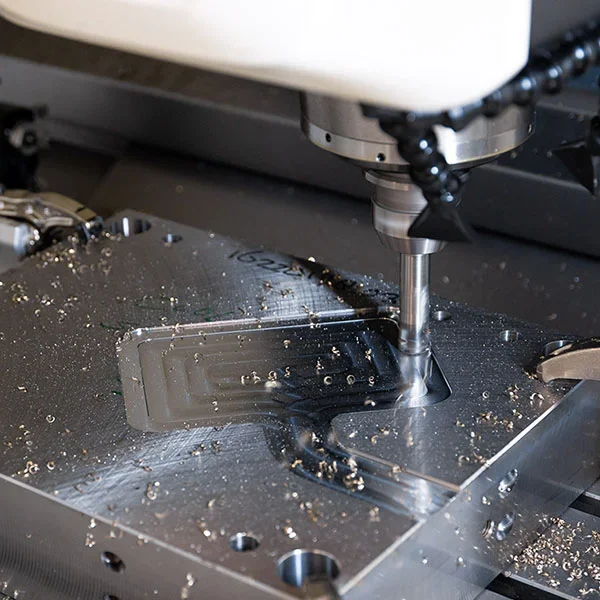
Kunststoff fräsen: technisch, transparent und faserverstärkt
Kunststoff fräsen ist keine leichtere Variante des Metallfräsens, es ist ein anderes Fach. Wo bei Stahl die Schnittkraft das Problem ist, ist es bei Kunststoff die Wärme: Der Werkstoff dehnt sich während der Bearbeitung aus und schrumpft danach zurück, sodass ein Bauteil, das in der Maschine in der Toleranz lag, eine Stunde später außerhalb liegen kann. Spannkraft, Werkzeuggeometrie und Kühlung entscheiden deshalb darüber, ob das gemessene Maß das Maß bleibt.
PEEK, POM, PA en PE frezen
Diese technischen Kunststoffe werden für Gleitkomponenten, isolierende Teile und feinmechanische Bauteile eingesetzt, die nicht aus Metall gefertigt werden können. PEEK behält seine Eigenschaften auch bei höheren Temperaturen, POM ist maßhaltig und gut zerspanbar. PA, besser bekannt als Nylon, und PE sind zäher und erfordern eine schärfere Schneidkante, da das Material sonst ausweicht und ausgefranste Kanten hinterlässt.
Plexiglas und PMMA fräsen
Bei transparenten Anwendungen zählt nicht nur das Maß, sondern auch die Durchsicht: Eine gefräste Fläche in PMMA, auch Acrylglas genannt, ist matt und zeigt jede Rille der Werkzeugbahn. Wo Durchsicht gefordert ist, folgt nach dem Fräsen deshalb ein Polieren. Der Werkstoff ist zudem anfällig für Spannungsrisse, deshalb arbeiten wir mit scharfem Werkzeug, begrenzter Schnitttiefe und einer Aufspannung, die das Werkstück trägt statt es zusammenzudrücken.
Carbon, Glasfaser und Verbundwerkstoffe fräsen
Die Fasern wirken abrasiv und verschleißen das Werkzeug schneller als Metall. An den Kanten droht Delamination, sobald die Schnittrichtung die Fasern anhebt statt sie zu durchtrennen. Mit angepasstem Werkzeug und einer Schnittrichtung, die die Fasern stützt, fräsen wir diese Werkstoffe für Anwendungen, in denen geringes Gewicht und hohe Steifigkeit zusammen zählen, etwa hochwertige Automobilkomponenten und Felgen.
Vom 3-Achs- zum 5-Achs-Fräsen in einer Aufspannung
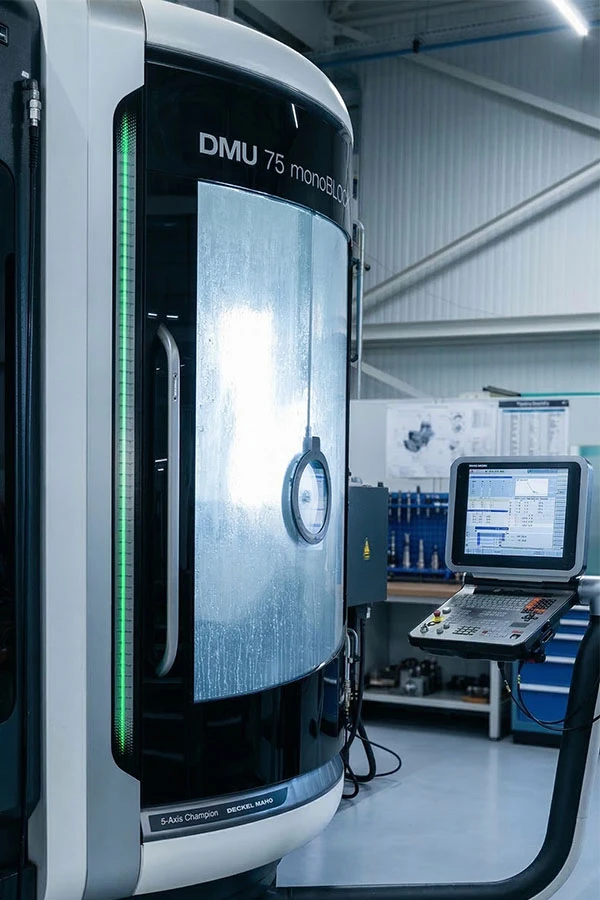
Unsere Frästeile entstehen auf 3-, 4- und 5-Achs-Maschinen. Beim 3-Achs-Fräsen liegt das Werkstück fest und das Werkzeug bewegt sich entlang von drei Linearachsen. Mit einer vierten und fünften Achse kippt und dreht das Werkstück, sodass der Fräser Seitenflächen, schräge Bohrungen und Freiformflächen ohne Umspannen erreicht.
Dieser Unterschied ist nicht nur eine Frage der Durchlaufzeit. Jedes Umspannen bringt einen Positionierfehler mit sich, und bei Bauteilen mit Form- und Lagetoleranzen über mehrere Seiten ist genau das der Fehler, der zählt. Mit 5-Achs-Fräsen fertigen wir komplexe Kühlkanäle, profilierte Oberflächen und eng anliegende Passflächen aus einem Stück, die sonst in einzelne, zu montierende Teile aufgeteilt werden müssten.
Wo unsere Frästeile landen
Der größte Teil unserer Frästeile geht in Formen und Formkomponenten, wo die Passung zwischen zwei Hälften darüber entscheidet, ob das Spritzgussteil brauchbar ist. Kühlkanäle fräsen wir gleich in den Formeinsatz mit, weil ihre Lage die Zykluszeit und die Maßhaltigkeit des Endprodukts bestimmt.
Für den Stanzwerkzeugbau fräsen wir Schnittwerkzeuge und Stanzstempel, als Einzelteil ebenso wie in Serie, wobei Verschleißfestigkeit und Schneidspalt im Mittelpunkt stehen. Maschinenbauer und feinmechanische Betriebe vergeben bei uns Präzisionsteile, Montageplatten, bewegte Bauteile und Prototypen, mit Anwendungen in der Medizintechnik, der High-Tech-Industrie und der Luft- und Raumfahrt.
Darüber hinaus fräsen wir an bestehenden Bauteilen: Verschleißzonen nacharbeiten, beschädigte Partien rekonstruieren und verschlissene Komponenten instand setzen, auch wenn keine Zeichnung mehr vorhanden ist.
Von der Zeichnung zum gemessenen Bauteil
Ein Fräsauftrag beginnt bei uns nicht in der Maschine, sondern in der Konstruktion. Wir beurteilen Fertigbarkeit, kritische Toleranzen und Werkstoffverhalten und legen darauf aufbauend die Bearbeitungsreihenfolge fest. Wo ein Detail die Kosten unnötig treibt, ohne funktional etwas beizutragen, sagen wir das, bevor gefräst wird.
Nach der Bearbeitung folgt die Messung. Jedes Bauteil kann mit einem Messprotokoll geliefert werden, sodass Sie sich nicht auf die Maschine verlassen müssen, sondern auf das gemessene Maß. Einzelteile, Prototypen und kleine bis mittlere Serien durchlaufen denselben Prozess.
Senden Sie uns Ihre Zeichnung oder Ihr 3D-Modell für eine Beurteilung der Fertigbarkeit und ein Angebot.
Häufige Fragen zum CNC-Fräsen (FAQ)
Was ist der Unterschied zwischen 3-Achs- und 5-Achs-Fräsen?
Beim 3-Achs-Fräsen bewegt sich das Werkzeug entlang von drei Linearachsen: X, Y und Z. Das Werkstück liegt fest und muss umgespannt werden, um eine andere Seite zu erreichen. Beim 5-Achs-Fräsen kommen zwei Rotationsachsen hinzu, wodurch Fräser oder Tisch kippen und drehen können und das Werkstück in derselben Aufspannung aus mehreren Richtungen erreicht wird. Das spart nicht nur Zeit: Jedes Umspannen bringt einen Positionierfehler mit sich, und der entfällt beim 5-Achs-Fräsen.
Welche Kunststoffe lassen sich fräsen?
Technische Kunststoffe wie PEEK, POM, PA und PE lassen sich gut fräsen, ebenso PMMA und Plexiglas für transparente Anwendungen. Faserverstärkte Kunststoffe wie Carbon und Glasfaser sind ebenfalls möglich, mit angepasstem Werkzeug, weil die Fasern abrasiv wirken. Die Schwerpunkte liegen anders als bei Metall: Wärmeausdehnung, Spannkraft und Eigenspannungen entscheiden darüber, ob das Bauteil nach dem Fräsen noch in der Toleranz liegt.
Lässt sich gehärteter Stahl fräsen?
Ja. Für gehärtete Werkstoffe setzt Tumag HSC-Fräsen (High Speed Cutting) ein, mit hohen Drehzahlen und kleinen Schnitten statt schwerer Abtragung. Dieses Vorgehen liefert eine glatte Oberfläche, mit der eine manuelle Nacharbeit in vielen Fällen entfällt.
Warum verzieht sich ein dünnwandiges Bauteil beim Fräsen?
Dafür gibt es zwei Ursachen. Im Rohmaterial stecken Eigenspannungen; sobald Material abgetragen wird, werden sie frei und das Bauteil verzieht sich. Außerdem drückt die Schnittkraft eine dünne Wand weg, wodurch der Fräser weniger Material abträgt als programmiert. Beides lässt sich auffangen, indem in Stufen bearbeitet wird, das Werkstück zwischendurch entspannen kann und die Aufspannung so gewählt wird, dass keine Vorspannung auf dem Bauteil liegt.
Wie programmiert man eine CNC-Fräsmaschine?
Es beginnt mit einem digitalen 3D-Modell (CAD). In einem CAM-Paket werden darauf Werkzeugbahnen gelegt, die in ein Maschinenprogramm umgesetzt werden, meist in G-Code. In der CAM-Abteilung von Tumag geschieht das unter anderem in Siemens NX und Fusion 360. Danach werden Programm, Werkstück und Werkzeuge eingerichtet und die Bearbeitung kann starten.