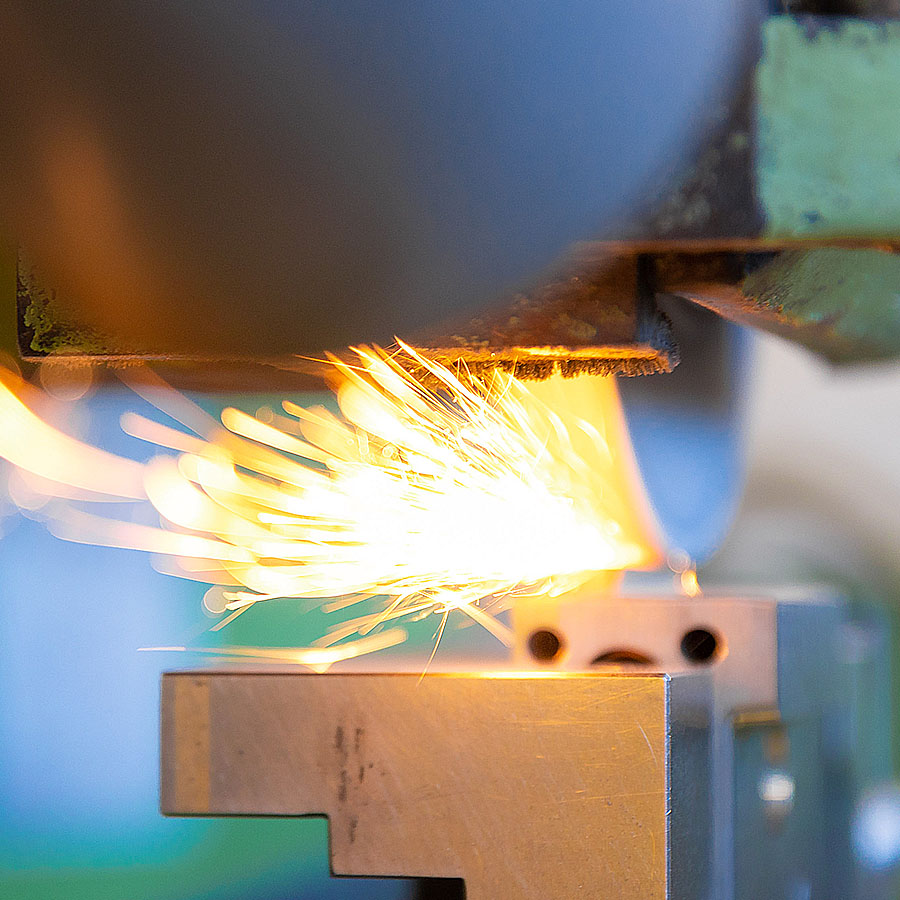
Profilformen und Nuten mit Mikrometerpräzision
Profilschleifen ist ein spanendes Schleifverfahren zur Herstellung komplexer Konturen, Nuten und Profilformen in metallischen Werkstücken. Dieses Verfahren ist Teil unseres Angebots im Bereich Hochpräzisionsfertigung und bildet zusammen mit dem Flachschleifen, Rundschleifen und Koordinatenschleifen das vollständige Präzisionsschleifangebot von Tumag. Wir setzen Profilschleifen dort ein, wo Bauteile enge Toleranzen und präzise Geometrien erfordern, beispielsweise bei Schneidstempeln, Formteilen und feinmechanischen Komponenten.
Was ist Profilschleifen?
Bei den meisten Schleifbearbeitungen bestimmt die Bewegung der Maschine die Form des Ergebnisses. Beim Profilschleifen ist die Form weitgehend in der Schleifscheibe selbst angelegt. Die Scheibe erhält vorab das Negativ des gewünschten Profils und bewegt sich anschließend über oder entlang des Werkstücks, wobei sich diese Form im Material abzeichnet. Auf diese Weise entsteht in einem Arbeitsgang ein Bauteil mit scharf definierter Geometrie, etwa eine V-Form, eine Zahnreihe, ein Radiusübergang oder eine Kombination aus Flächen und Rundungen.
Profilschleifen ist eines der präzisen spanenden Bearbeitungsverfahren innerhalb der Feinmechanik. Abhängig vom Werkstoff, der Komplexität des Profils und der Aufspannung sind Toleranzen im Mikrometerbereich erreichbar, unter günstigen Bedingungen bis etwa ±2 µm. Auch die Oberflächenqualität ist eine besondere Stärke. Für Bauteile, bei denen eine Rauheit unter Ra 0,8 µm gefordert ist, zum Beispiel bei Pass- und Dichtflächen, ist Schleifen in der Regel das geeignete Verfahren.

Industrielle Anwendungen des Profilschleifens
Die Technik wird eingesetzt, wenn Profile präzise, wiederholgenau und in harten Werkstoffen ausgeführt werden müssen. Häufige Anwendungen sind:
- Schneidstempel und Stanzwerkzeuge, bei denen die Schneidgeometrie entscheidend für die Qualität des gestanzten oder geschnittenen Produkts ist.
- Formeinsätze und Formteile, bei denen Profile, Führungen und Passflächen mikrometergenau zusammenpassen müssen.
- Präzisionskomponenten für die Hightech-, Medizin- und Luft- und Raumfahrtindustrie, bei denen Zuverlässigkeit und Reproduzierbarkeit im Vordergrund stehen.
In vielen Fällen ist das Profilschleifen nicht der einzige Bearbeitungsschritt, sondern ein abschließender oder entscheidender Schritt in einer längeren Bearbeitungskette.
Werkstoffe für das Profilschleifen
Profilschleifen kommt bei harten und gehärteten Werkstoffen besonders stark zur Geltung, genau dort, wo Fräsen und Drehen an ihre Grenzen stoßen. Zu den Werkstoffen, die wir regelmäßig profilschleifen, zählen unter anderem:
- Gehärteter Stahl und Werkzeugstahl, die Kalt- und Warmarbeitsstähle, die in Stempeln und Formen eingesetzt werden. Diese Werkstoffe werden gerade wegen ihrer Härte und Verschleißfestigkeit gewählt, was die Nachbearbeitung erschwert und Schleifen nahezu unverzichtbar macht.
- Rostfreier Stahl, der aufgrund seiner Zähigkeit hohe Anforderungen an die Bearbeitung stellt.
- Hartmetall, ein äußerst verschleißfester Werkstoff, der häufig in Schneidwerkzeugen und standzeitkritischen Bauteilen eingesetzt wird.
- Verschiedene Nichteisenmetalle, wenn Präzision oder eine feine Profilform gefordert ist.


Profilschleifen bei Tumag
Für Bauteile mit engen Toleranzen und komplexen Geometrien haben wir den gesamten Prozess im eigenen Haus, von der Vorbereitung bis zur Qualitätskontrolle. Da wir neben dem Profilschleifen auch alle anderen spanenden Bearbeitungsverfahren beherrschen, können wir gezielt auf Ihre Aufgabenstellung eingehen und Bearbeitungen reibungslos kombinieren oder aufeinander abstimmen, stets in Abstimmung mit Ihnen.
Haben Sie ein anspruchsvolles Profil, für das Sie einen zuverlässigen Partner suchen? Nehmen Sie Kontakt mit uns auf und wir beraten Sie gerne zur besten Vorgehensweise.
Legen Sie uns Ihr Profil vor, wir denken mit Ihnen mit.

Häufig gestellte Fragen zum Profilschleifen (FAQ)
Was ist Abrichten und warum ist es beim Profilschleifen wichtig?
Abrichten ist das Formen und Schärfen der Schleifscheibe und ist entscheidend für die Qualität des Endergebnisses. Es umfasst zwei ineinandergreifende Aufgaben. Beim Profilieren erhält die Scheibe exakt die Geometrie, die das Werkstück benötigt. Beim Schärfen werden die Körner aufgebrochen, sodass frische Schneidkanten entstehen und Raum für den Abtransport der Späne frei wird. Eine gut abgerichtete Scheibe schneidet kühl und frei, mit geringer Schleifkraft und einer sauberen Oberfläche als Ergebnis. Mit einem Einkorn-Diamantabrichter oder einer Diamant-Formrolle sind sehr kleine Innenradien erreichbar, in der Größenordnung von 0,1 bis 0,2 mm. Das Abrichten erfolgt regelmäßig, manchmal zwischen den Werkstücken, wobei eine steigende Leistungsaufnahme oder eine schlechter werdende Oberfläche darauf hinweist, dass die Scheibe erneut Aufmerksamkeit benötigt.
Welche Schleifscheiben und Schleifmittel werden beim Profilschleifen verwendet?
Welche Schleifscheibe am besten geeignet ist, hängt stark vom zu bearbeitenden Werkstoff ab. Konventionelle Schleifmittel sind Korund (Aluminiumoxid) und Siliziumkarbid. Sie sind kostengünstig, gut abzurichten und für ein breites Spektrum an Stahlsorten geeignet. Für anspruchsvollere Arbeiten kommen Superabrasive zum Einsatz: kubisches Bornitrid (CBN, auch bekannt als Borazon) und Diamant. CBN eignet sich besonders für gehärtete Stähle, da es seine Form und Schärfe lange beibehält. Diamant ist die richtige Wahl für sehr harte und abrasive Materialien wie Hartmetall, Keramik und Glas. Die richtige Kombination aus Schleifmittel und Werkstoff sorgt für eine lange Standzeit, einen stabilen Prozess und eine konstante Qualität.
Wann entscheidet man sich für Profilschleifen und wann für Funkenerosion?
Beide Techniken können gehärtete Werkstoffe bearbeiten und beide erreichen eine hohe Präzision, es gibt jedoch deutliche Unterschiede. Funkenerosion arbeitet elektrisch und erfordert daher einen leitfähigen Werkstoff, wodurch Keramik und einige Nichteisenwerkstoffe ausscheiden, die sich mit Profilschleifen durchaus bearbeiten lassen. Funkenerosion bringt zudem Wärme in die Oberfläche ein, was zu einer dünnen beeinflussten Schicht führt, während ein gut gekühlter Schleifprozess das Material mechanisch und kühl bearbeitet. Bei bestimmten Geometrien, etwa einem scharfen innenliegenden Eckprofil ohne Radius, ist die Funkenerosion hingegen im Vorteil. Die optimale Wahl hängt vom Werkstoff, der geforderten Form, den Toleranzen und der Stückzahl ab. Da wir beide Techniken im Haus haben, können wir für jedes Bauteil die am besten geeignete Methode wählen.
Ist Profilschleifen für Einzelstücke oder für die Serienfertigung geeignet?
Beides ist möglich. Profilschleifen eignet sich sowohl für Einzelstücke und Kleinserien als auch für die Serienfertigung. Gerade bei Prototypen und Kleinserien sind die Genauigkeit und Reproduzierbarkeit des Profilschleifens ein Vorteil, da die Form von der Maschine wiederholgenau festgelegt wird.