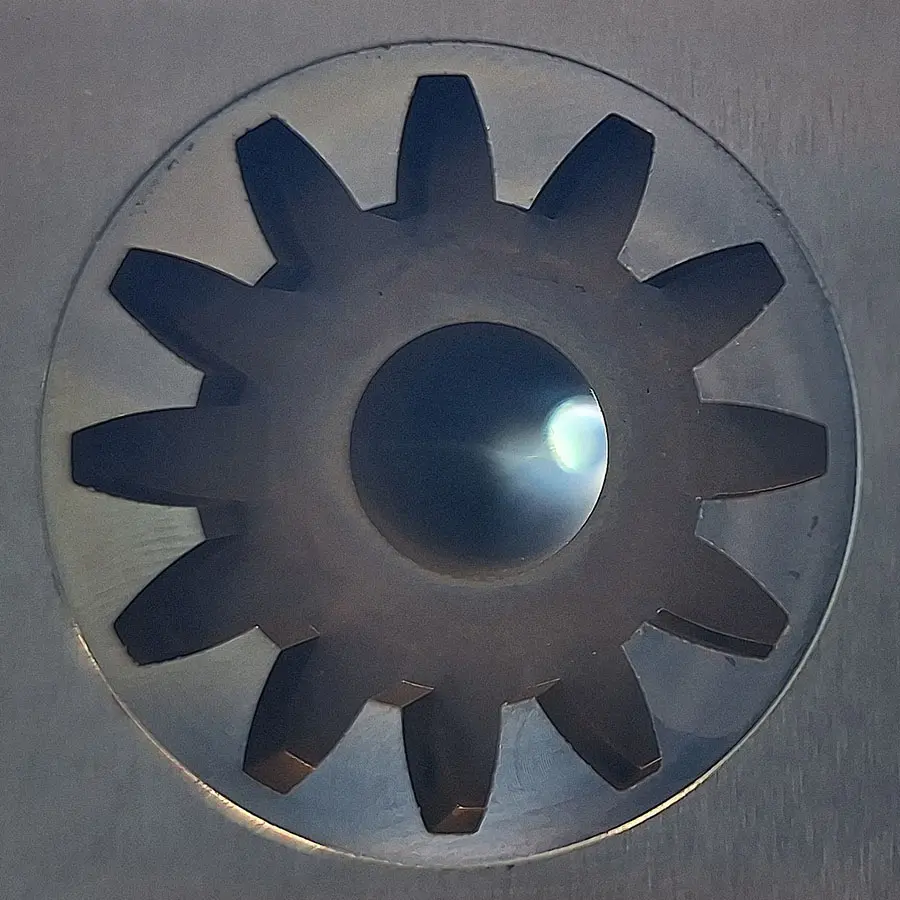
Berührungslose Präzision im Mikrometerbereich
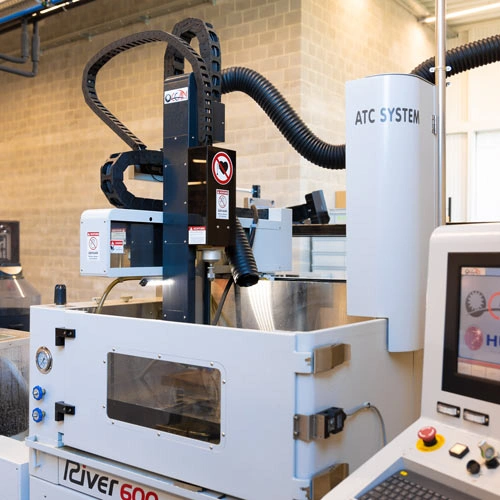
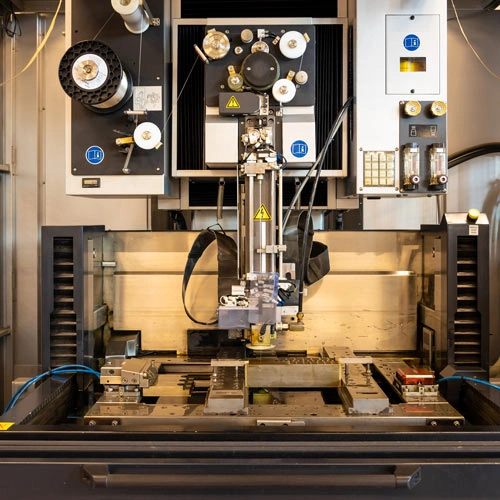

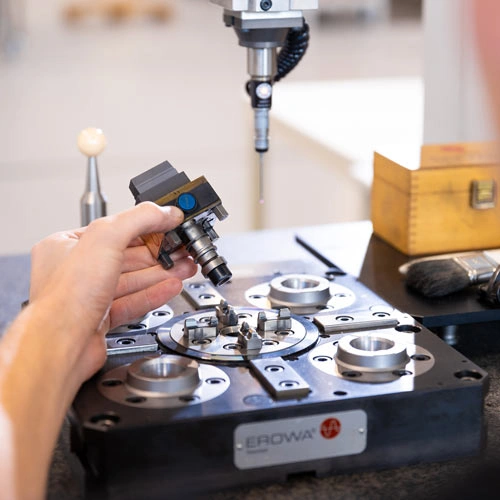
Einige feinmechanische Komponenten erfordern eine Bearbeitung ohne physische Krafteinwirkung auf das Werkstück. EDM-Bearbeitung, oder Funkenerosion, formt selbst härteste Metalle mit kontrollierten elektrischen Funken statt mit mechanischem Druck. Durch die Beherrschung von Strom und dielektrischen Flüssigkeiten realisieren wir scharfe Innenkanten, mikroskopische Bohrungen und tiefe Kavitäten – auch bei Spezifikationen, die keinerlei Fehlertoleranz zulassen.
Was ist Funkenerosion?
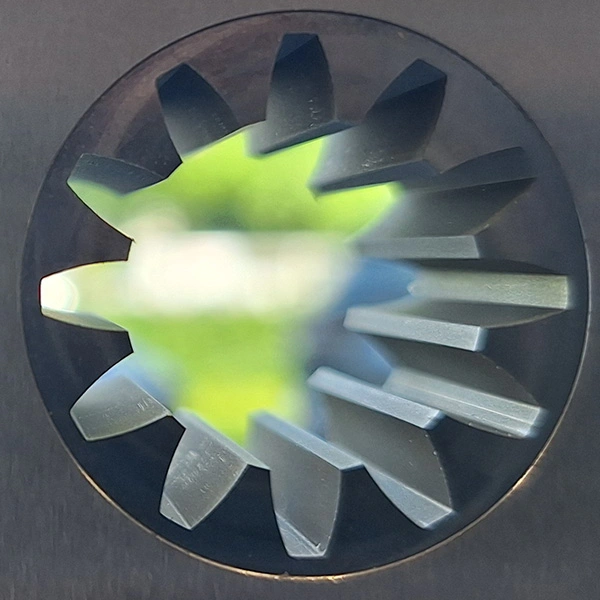
Funkenerosion ist der Sammelbegriff für Verfahren, die Material mit kontrollierten elektrischen Funken statt mit mechanischer Kraft abtragen. Das Verfahren ist auch als Erodieren, Funkenerodieren oder EDM (Electrical Discharge Machining) bekannt. Es bearbeitet selbst die härtesten leitfähigen Metalle berührungslos und spannungsfrei, bis in den Mikrometerbereich.
Integrierte EDM-Bearbeitung: mehr als die Summe einzelner Verfahren
Bei Tumag ist die Funkenerosion vollständig in unsere Feinmechanik und unseren Formenbau integriert. Auch im Stanzwerkzeugbau sind die Erodierverfahren ein fester Bestandteil. Da wir Senkerodieren, Drahterodieren und Bohrerodieren unter einem Dach mit Fräsen und Schleifen kombinieren, wählen wir für jedes Bauteil die Bearbeitung, die die geforderte Genauigkeit erreicht.
Das Senkerodieren eignet sich besonders für die Herstellung komplexer Geometrien, tiefer Kavitäten und feiner Details in sehr harten Werkstoffen. Mithilfe präzise gefertigter Elektroden lassen sich Formen realisieren, die mit konventionellen Zerspanungsverfahren nicht oder nur sehr eingeschränkt möglich sind, und das vollkommen ohne mechanische Belastung des Werkstücks. Bei Tumag werden alle Elektroden intern konstruiert und gefertigt. Dadurch behalten wir die vollständige Kontrolle über Maßhaltigkeit, Formgenauigkeit und Qualität. Diese durchgängige Prozessbeherrschung sorgt für hohe Stabilität und ein verlässliches, reproduzierbares Endergebnis, insbesondere im Werkzeug- und Formenbau.
Das Drahterodieren ergänzt das Senkerodieren ideal, wenn hochpräzise Konturen, scharfe Innenradien oder komplexe Profile gefordert sind. Mit einem dünnen, elektrisch geladenen Draht können leitfähige Materialien wie Werkzeugstähle, Hartmetalle und hochwertige Legierungen äußerst exakt geschnitten werden. Durch optimierte Schneidstrategien lassen sich sehr geringe Rauheitswerte erzielen. In vielen Fällen können nachgelagerte Bearbeitungsschritte deutlich reduziert oder vollständig vermieden werden, was die Effizienz steigert und gleichzeitig eine hohe Maß- und Oberflächenqualität sicherstellt.
Für Anwendungen, bei denen tiefe und schmale Bohrungen in harten Materialien erforderlich sind, bietet das Bohrerodieren eine äußerst zuverlässige Lösung. Diese Technik ermöglicht es, Mikrobohrungen schnell und kontaktlos einzubringen, sodass das Werkstück vollständig frei von mechanischen Spannungen und Verformungen bleibt. Bei Tumag setzen wir das Bohrerodieren vor allem ein, um Startlöcher für das Drahterodieren präzise einzubringen. Dadurch bildet diese Bearbeitung den idealen vorbereitenden Schritt innerhalb unseres gesamten EDM-Prozesses.
Die Qualität des Senkerodierprozesses hängt maßgeblich von der Präzision der eingesetzten Elektroden ab. Aus diesem Grund fertigt Tumag sämtliche EDM-Elektroden intern. Durch den Einsatz hochwertiger Graphite und spezialisierter Bearbeitungsmaschinen entstehen Elektroden mit hoher Maß- und Formgenauigkeit. Die interne Fertigung ermöglicht kurze Abstimmungswege, hohe Flexibilität und eine gleichbleibend hohe Qualität. Zudem können spezifische Kundenanforderungen schnell und gezielt umgesetzt werden.


Funkenerosion für Ihr Bauteil
Von Turnhout aus übernehmen wir Erodierarbeiten für Auftraggeber in Deutschland und im Benelux, vom Einzelstück und Prototyp bis zur Serienfertigung. Welches Erodierverfahren oder welche Kombination am besten passt, hängt von Geometrie, Werkstoff und Toleranzen ab; das legen wir bereits in der Konstruktionsphase fest.
Haben Sie ein Bauteil, das Funkenerosion erfordert? Senden Sie uns Ihre Zeichnung, und wir prüfen gemeinsam die beste Vorgehensweise.
Häufig gestellte Fragen zur Funkenerosion (FAQ)
Worin liegt die Stärke der Funkenerosion (EDM) als übergreifende Technik?
Die Stärke der Funkenerosion liegt in der genauen und wiederholbaren Bearbeitung komplexer Geometrien. Da die Bearbeitung ohne mechanische Belastung oder physischen Kontakt erfolgt, bleibt das Werkstück maßhaltig und verzugsfrei. Damit eignet sich die Funkenerosion für Bauteile mit sehr engen Toleranzen.
Ist Bohrerodieren dasselbe wie Senkerodieren, und worin besteht der Unterschied?
Nein, obwohl beide Techniken zur übergeordneten Kategorie der Funkenerosion (EDM) gehören, unterscheiden sie sich in Zielsetzung und Ausführung grundlegend.
Beim Senkerodieren wird eine speziell angefertigte Formelektrode (meist aus Graphit oder Kupfer) eingesetzt, um komplexe Formen, tiefe Kavitäten und anspruchsvolle Geometrien in das Material einzubringen. Ziel ist fast immer eine bestimmte 3D-Form, etwa im Formenbau.
Beim Bohrerodieren (in der Praxis oft auch Startlocherodieren genannt) wird eine schnell rotierende, dünne Rohrelektrode eingesetzt. Einziger Zweck dieses Verfahrens ist es, sehr kleine, tiefe und präzise Bohrungen (Mikrobohrungen) effizient in harte Werkstoffe einzubringen, ohne das Werkstück mechanisch zu belasten.
Kurz zusammengefasst: Senkerodieren nutzt hochgenaue Formelektroden für komplexe Konturen und Kavitäten; Bohrerodieren nutzt eine dünne Bohrelektrode ausschließlich für sehr feine Bohrungen (oft als Vorbereitung auf das Drahterodieren).
Ist Funkenerosion dasselbe wie Erodieren?
Ja. Funkenerosion, Erodieren und EDM (Electrical Discharge Machining) sind drei Namen für dieselbe Verfahrensfamilie, bei der Material mit elektrischen Funken abgetragen wird. Senkerodieren, Drahterodieren und Bohrerodieren sind die konkreten Verfahren innerhalb dieser Familie.
Welche Flüssigkeit befindet sich beim Funkenerodieren um das Werkstück?
Diese Flüssigkeit wird als dielektrische Flüssigkeit (oder Dielektrikum) bezeichnet. Sie ist ein unverzichtbarer Bestandteil des EDM-Prozesses mit einer dreifachen Funktion: Sie isoliert den elektrischen Strom, bis der exakte Funke überspringen kann, kühlt die extreme Hitze der Funken sofort ab und spült freigesetzte Metallpartikel unmittelbar weg. Beim Drahterodieren verwenden wir dafür ultrareines, deionisiertes Wasser, beim Senkerodieren und Bohrerodieren spezielle hochwertige synthetische Öle.
Ist die beim Funkenerodieren verwendete Flüssigkeit umweltfreundlich?
Ja, die modernen Flüssigkeiten, die wir verwenden, sind sehr umweltfreundlich und für unsere Bediener toxikologisch vollkommen sicher. Das Wasser beim Drahterodieren enthält keine schädlichen Chemikalien, und die synthetischen Öle beim Senkerodieren sind biologisch abbaubar und haben dank kontinuierlicher Filterung eine extrem lange Standzeit. Der mikroskopisch feine Metallschlamm, der während des Prozesses in die Flüssigkeit gelangt, wird kontinuierlich von den Maschinen selbst gefiltert. Dieses aufgefangene Restmaterial sowie die Filter werden anschließend über spezialisierte industrielle Abfallströme vollständig recycelt und verantwortungsvoll verarbeitet.
Warum eine integrierte Kombination verschiedener Erodierverfahren?
In der modernen Industrie reicht eine einzelne spezifische Bearbeitungstechnik selten aus, wenn Komponenten komplexer werden. Indem wir bereits in der Konstruktionsphase die richtige Kombination von EDM-Bearbeitungen festlegen, stimmen wir die Prozesse logisch aufeinander ab. Dieser integrierte Prozess führt zu kürzeren Durchlaufzeiten, höherer Maßhaltigkeit und zuverlässigen Ergebnissen.