
Eine Spritzgießform ist eines der wertvollsten Betriebsmittel in Ihrem Produktionsprozess. Die Investition beläuft sich schnell auf Zehntausende Euro, bei komplexen Mehrfach- oder Heißkanalformen sogar auf Hunderttausende, und dennoch wird die Wartung in der Praxis regelmäßig verschoben, ausgelassen oder auf eine Spülung zwischen zwei Produktionsserien reduziert. Bis etwas schiefgeht.
In diesem Artikel erläutern wir, warum präventive Formenwartung kein Kostenfaktor, sondern eine Investition ist, welche Anzeichen Sie niemals ignorieren sollten und wie ein gutes Wartungsprogramm in der Praxis aussieht.
Inhalt dieser Seite
Suchen Sie Formenwartung für Ihre Produktion? Entdecken Sie unseren Wartungsservice mit vorbeugender Wartung, Revisionen und 24-Stunden-Notdienst → Sehen Sie sich unseren Formenwartungsservice an
Der stille Feind: schleichender Verschleiß
Eine schlecht gewartete Form bricht selten von einem Tag auf den anderen. Was in der Regel geschieht, ist schleichender und tückischer: Die Qualität der produzierten Teile driftet langsam ab, die Zykluszeiten steigen, und irgendwann liegen die Produkte außerhalb der Toleranz, ohne dass es einen klar erkennbaren Kipppunkt gibt.
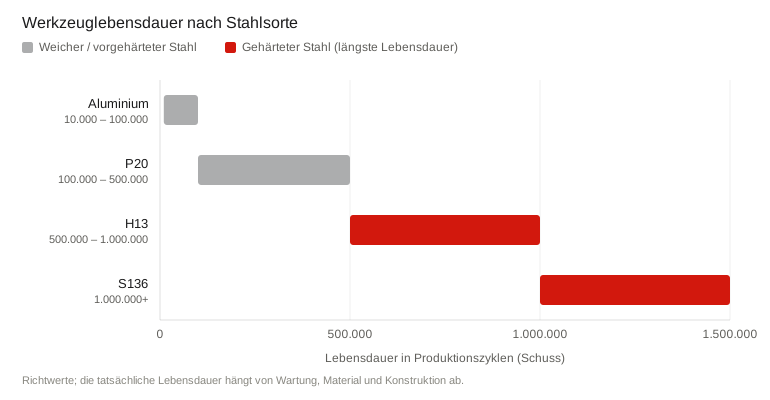
Eine gut gewartete Stahlform kann problemlos 500.000 bis über 1 Million Zyklen erreichen. Formen aus gehärtetem Stahl wie H13 oder S136, die korrekt konstruiert und regelmäßig gewartet werden, schaffen mühelos mehr als eine Million Schuss (Quelle: Alpinemold, Injection Mold Life Expectancy). Hochwertige Formen der Spitzenklasse (SPI-Klasse 101) erreichen bei hervorragender Wartung in der Praxis sogar mehrere Millionen Schuss. Dieselbe Form, mit identischem Material und identischer Konstruktion, kann bei Vernachlässigung jedoch schon nach einem Bruchteil davon Probleme zeigen. Der Unterschied liegt nahezu vollständig in der Wartung.
Fünf Anzeichen, die Sie niemals ignorieren sollten
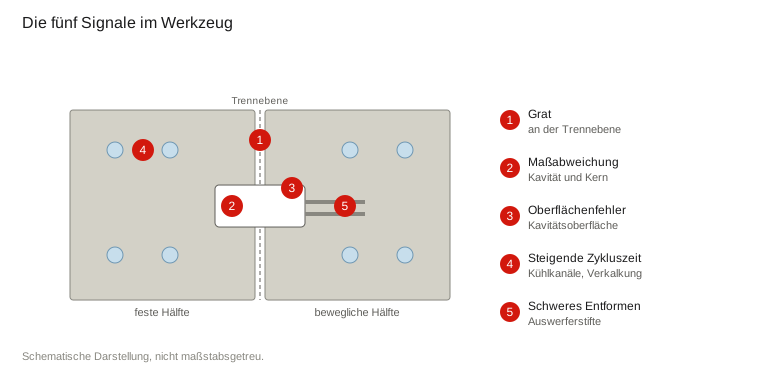
1. Gratbildung entlang der Trennebene
Flash, auch Grat oder Kunststoffaustritt genannt, sind dünne Kunststoffschichten, die aus der Trennebene der Form austreten. Sie entstehen, wenn die beiden Formhälften nicht mehr perfekt aufeinander schließen und geschmolzener Kunststoff unter hohem Druck entweichen kann. Wenn Materialrückstände auf der Trennebene zurückbleiben und beim nächsten Schließen eingedrückt werden, entstehen irreversible Schäden an der Kavität (Quelle: Else Plastic, Tips voor verlengen matrijslevensduur).
Flash weist nicht immer auf Verschleiß der Form selbst hin; manchmal reicht eine Korrektur der Schließkraft an der Maschine aus, oder eine zu hohe Einspritz- oder Nachdruckphase sowie unzureichende Entlüftung liegen dem Problem zugrunde. Kehrt das Problem jedoch nach einer Prozessanpassung zurück, ist Verschleiß an den Schließflächen die wahrscheinlichste Ursache. Eingeschlagene oder verschlissene Schließflächen werden in der Regel durch Laserauftragsschweißen und Polieren instand gesetzt.
2. Maßabweichungen und dimensionale Drift
Wenn Bauteile außerhalb der Toleranz liegen, ohne dass Material oder Prozessparameter geändert wurden, ist dies ein direkter Hinweis darauf, dass sich die Form selbst verändert hat. Mögliche Ursachen sind Verschleiß an Kavität oder Kern, thermische Verformung durch blockierte Kühlkanäle oder verschlissene Auswerferstifte, die beim Entformen lokale Verformungen oder Spuren hinterlassen (Quelle: Proleantech, Spuitgietdefecten: oorzaken en oplossingen). Die eigentliche Maßdrift entsteht dabei vor allem durch Kavitäts- und Kernverschleiß sowie durch thermische Unwucht.
In der Healthcare- und Hightech-Industrie, in der Toleranzen im Mikrometerbereich angegeben werden, ist dimensionale Drift besonders kritisch.
3. Oberflächenfehler am Spritzgussteil
Schleifspuren, Kratzer oder matte Stellen auf der Oberfläche eines Produkts, das normalerweise eine glänzende Oberfläche erfordert, deuten in der Regel auf Beschädigungen in der Kavität oder am Kern hin. Manchmal handelt es sich um Korrosion durch feuchte Luft oder aggressives Material, manchmal um mechanische Schäden durch schwieriges Entformen. Korrosion tritt vor allem bei aggressiven oder korrosiven Kunststoffen (PVC, Flammschutzmittel) und bei feuchter Lagerung auf; genau deshalb ist für solche Anwendungen ein korrosionsbeständiger Stahl wie S136 empfehlenswert.
Oberflächenfehler, die sich nicht durch Prozessoptimierung korrigieren lassen, erfordern eine Inspektion der Form und in der Regel eine Nacharbeit durch Laserauftragsschweißen sowie eine Nachbearbeitung durch Senkerodieren, CNC-Fräsen, Schleifen oder Polieren.
4. Steigende Zykluszeiten
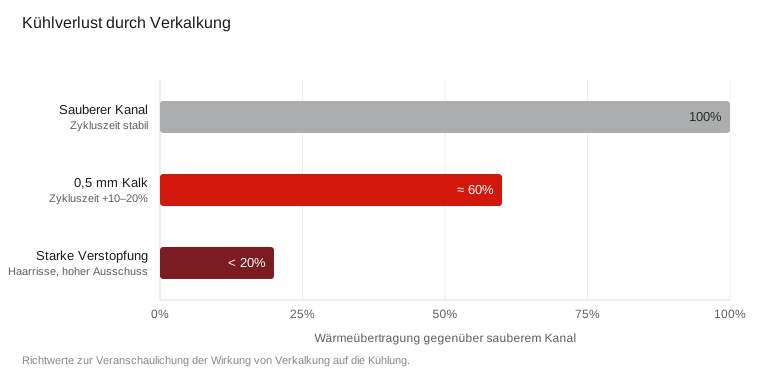
Die Kühlung eines Spritzgussteils nimmt einen großen Teil der gesamten Zykluszeit in Anspruch. Das Kühlsystem ist die Lebensader der Spritzgießform: Wenn das Kühlwasser Kalk oder Rost hinterlässt, isoliert dies die Wände der Kanäle, und die Form kann ihre Wärme nicht mehr effizient abführen. Der Effekt ist erheblich: Bereits ein halber Millimeter Kalkablagerung kann die Wärmeübertragung auf etwa 60 % des ursprünglichen Wertes reduzieren, wodurch die Zykluszeiten um 10 bis 20 % steigen (Quelle: Else Plastic, Tips voor verlengen matrijslevensduur). Blockierte Kühlkanäle führen zu längeren Zykluszeiten, einem erhöhten Risiko von Verzug (Warpage) und langfristig zu thermischer Ermüdung des Formenstahls (Quelle: Mikrocentrum, Optimale koeling bij spuitgietmatrijzen).
5. Moeizame ontvorming
Wenn Produkte nicht mehr reibungslos aus der Form kommen, etwa bei schwierigem Entformen, schrägen Auswerferspuren oder Rissen an den Anspritzpunkten, können mehrere Ursachen zugrunde liegen:
- Verschlissene oder beschädigte Auswerferstifte
- Unzureichende Schmierung von Schiebern und Gleitstücken
- Beschädigung der Kavitätsoberfläche, gegebenenfalls in Kombination mit einem zu geringen Entformungswinkel
In jedem Fall ist dies ein Signal dafür, dass ein Eingreifen nicht länger warten kann.
Von reaktiv zu präventiv: ein mehrstufiger Ansatz
Die meisten Formenprobleme sind nicht unvermeidlich. Sie sind vorhersehbar und damit auch vermeidbar. Der Schlüssel liegt in einem Wartungssystem, das auf festen Zykluszählern basiert, statt nach dem Prinzip „reparieren, wenn es kaputt ist“ zu arbeiten.
Ein praktisches System arbeitet auf drei Ebenen (die folgenden Zyklusintervalle sind Richtwerte; siehe die weiter unten genannten Faktoren):
| Stufe | Frequenz | Wer | Inhalt |
| Tägliche Kontrolle | Bei jedem Produktionsstart/-stopp | Bediener | Sichtprüfung, Schmierung beweglicher Teile, Reinigung nach Gebrauch |
| Regelmäßige Inspektion | ~alle 10.000 Zyklen | Techniker | Auswerferstifte, Kontrolle der Kühlkanäle, Befestigungen, Verschleißmessung |
| Vollständige Revision | 50.000–200.000 Zyklen (je nach Typ und Material) | Tooling-Spezialist | Vollständige Demontage, Vermessung, Kanalspülung, Austausch verschlissener Teile |
Die genauen Intervalle hängen von der Art des Kunststoffs ab (abrasive Materialien wie glasfasergefüllte Compounds beschleunigen den Verschleiß erheblich), von der Produktionsgeschwindigkeit und von der Stahlsorte der Form.
Tägliche Kontrollen
Bei jedem Produktionsstart und -stopp sollte eine Sichtprüfung auf Anzeichen von Flash, Klebespuren oder Oberflächenschäden durchgeführt werden. Bewegliche Teile wie Schieber und Auswerfer werden regelmäßig geschmiert. Nach Gebrauch wird die Form gereinigt, um Materialreste und ausgegaste Gase zu entfernen; so lassen sich unter anderem Brandstellen durch eingeschlossene Gase, der sogenannte Diesel-Effekt, vermeiden (Quelle: Fleur Plastics, Defecten bij spuitgieten voorkomen). Diese grundlegenden Maßnahmen klingen selbstverständlich, werden unter Zeitdruck jedoch als Erstes ausgelassen, obwohl sie am meisten zu einer langen Lebensdauer der Form beitragen.
Regelmäßige Inspektion
In regelmäßigen Zyklusintervallen werden alle Auswerferstifte und mechanischen Komponenten auf Verschleiß und Beschädigungen überprüft. Die Kühlkanäle werden auf Durchfluss kontrolliert. Kalkablagerungen in den Kühlkanälen sind ein häufiges und unterschätztes Problem: Durch die Kalkablagerung wird die Kühlung stark vermindert, was zu Produktionsverzögerungen und thermischer Unwucht in der Form führt (Quelle: Karel Clean, Het reinigen van koelkanalen bij Final Plastics).
Vollständige Revision
Bei bestimmten Meilensteinen ist eine vollständige Demontage empfehlenswert. Die Form wird vollständig zerlegt, alle Komponenten werden vermessen (3D-Messung) und mit den ursprünglichen Zeichnungen verglichen, die Kühlkanäle werden gespült oder chemisch gereinigt, und verschlissene Teile werden ersetzt oder instand gesetzt. Eine Revision zum richtigen Zeitpunkt kostet nur einen Bruchteil dessen, was ein ungeplanter Stillstand oder eine beschädigte Form kosten würde.
Der nächste Schritt: zustandsbasierte Wartung
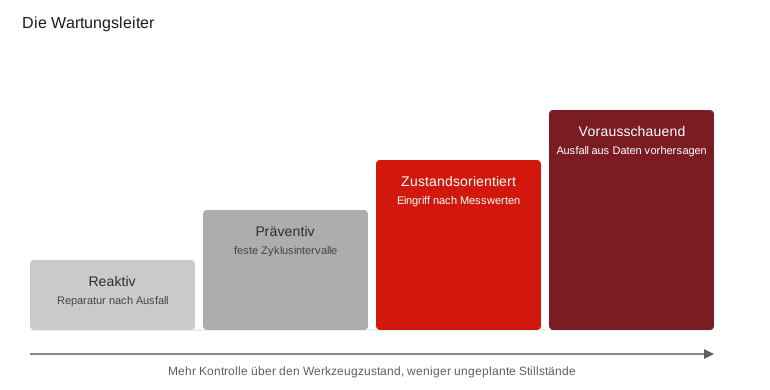
Das in der vorherigen Sektion beschriebene zyklusgesteuerte System ist bereits ein großer Fortschritt gegenüber dem Ansatz „reparieren, wenn es kaputt ist“. Doch es gibt noch eine weitere Stufe nach oben. Während vorbeugende Wartung mit festen Intervallen arbeitet — alle 10.000 Zyklen prüfen, unabhängig vom tatsächlichen Zustand —, geht die zustandsbasierte Wartung (condition-based maintenance, CBM) vom tatsächlichen Zustand der Form aus. Sie greifen nicht ein, weil der Zähler einen bestimmten Wert erreicht, sondern weil Messdaten zeigen, dass ein Eingriff erforderlich wird (Quelle: TecDoc Maintenance, Best Practices für condition based maintenance in der Industrie).
Der Unterschied ist mehr als nur Semantik. Ein festes Intervall ist per Definition ein Kompromiss: großzügig gewählt, um das Werkzeug zu schützen, und damit einen Teil der Zeit zu früh; Sie demontieren und prüfen, obwohl noch gar kein Problem vorlag. Verschleißt das Werkzeug hingegen schneller als erwartet, beispielsweise durch eine abrasive Charge oder einen Kühlkanal, der beschleunigt zusetzt, kommt das feste Intervall gerade zu spät. Die CBM löst beide Seiten: Sie warten, wenn der Zustand es erfordert — nicht früher und nicht später.
Was Sie an einem Werkzeug messen können
Das moderne Spritzgießwerkzeug eignet sich gut für die Zustandsüberwachung, da sich viele der in diesem Artikel genannten Verschleißsignale in messbare Größen übersetzen lassen:
- Kavitätsdruck und -temperatur. Im Werkzeug integrierte Sensoren erfassen bei jedem Zyklus den Druck- und Temperaturverlauf. Abweichungen in der Druckkurve weisen auf beginnende Gratbildung, unvollständige Füllung (Short Shots) oder Prozessdrift hin, noch bevor sie am Produkt sichtbar werden, und sichern so die Maßhaltigkeit Zyklus für Zyklus (Quelle: Kistler, Überwachung und Steuerung von Spritzgießprozessen).
- Auswerferkraft. Eine zunehmende Kraft an den Auswerferstiften weist auf Verschmutzung oder Ablagerungen in der Kavität sowie auf schwergängige oder klemmende Auswerfer hin – ein direktes Signal dafür, dass Reinigung oder Schmierung erforderlich ist (Quelle: Kistler, Predictive Maintenance und Werkzeugüberwachung).
- Dehnung an den Werkzeugplatten. Dehnungs- und Abstandssensoren erkennen schleichende Verformungen und Veränderungen im Zusammenspiel der Werkzeughälften, wodurch Verschleiß an der empfindlichen Trennebene frühzeitig sichtbar wird (Quelle: Kistler, Predictive Maintenance und Werkzeugüberwachung).
- Kühlleistung. Die Überwachung von Durchflussmenge und Temperaturdifferenz zwischen Vor- und Rücklauf macht Kalkablagerungen oder Verstopfungen sichtbar, lange bevor die Zykluszeit merklich ansteigt – genau das schleichende Problem aus Signal 4.
Zusammen zeichnen diese Messungen ein kontinuierliches, objektives Bild des Werkzeugzustands. Dieselben Daten ermöglichen es zudem, die Wartungsintervalle nicht länger zu schätzen, sondern mit realen Messwerten zu begründen (Quelle: Kistler, Überwachung und Steuerung von Spritzgießprozessen).
Wann sich die Investition lohnt
Die Zustandsüberwachung ist kein Selbstzweck. Sensoren, Datenverarbeitung und deren Integration kosten Geld, und nicht jedes Werkzeug macht diese Investition wieder wett. Den größten Unterschied macht sie vor allem bei Hochvolumenwerkzeugen, Schnellläufern mit kurzen Zykluszeiten, teuren Mehrfachwerkzeugen und Anwendungen mit engen Toleranzen wie Healthcare und Hightech – genau dort, wo ungeplante Stillstände oder Ausschuss am stärksten ins Gewicht fallen. Für Werkzeuge mit geringeren Stückzahlen oder großzügigen Toleranzen bleibt ein diszipliniertes, zyklusgesteuertes Wartungsschema die richtige und kosteneffizienteste Wahl.
Zwei abschließende Anmerkungen. Erstens steht und fällt CBM mit derselben Dokumentationsdisziplin, die jedes Wartungsprogramm benötigt: Messdaten ohne Historie und ohne jemanden, der die Trends verfolgt, bringen wenig Nutzen. Zweitens ist zustandsbasierte Wartung nicht dasselbe wie vorausschauende Wartung. CBM zeigt Ihnen, wie der Zustand aktuell ist; Predictive Maintenance nutzt dieselben Daten plus Analyse, um abzuschätzen, wann eine Komponente ausfallen wird. Ersteres ist für die meisten Spritzgussunternehmen heute ein realistischer, machbarer Schritt; Letzteres ist der Horizont, der dahinterliegt.
Faktoren, die die Lebensdauer einer Form bestimmen
Die Lebensdauer eines Spritzgießwerkzeugs ist nicht nur eine Frage der Wartung. Mehrere Faktoren spielen eine entscheidende Rolle:
- Stahlsorte und Härte: gehärteter Stahl (in der Regel 48–52 HRC für die härtesten Werkzeugstähle wie H13 und S136) bietet die beste Verschleißbeständigkeit und verlängert die Lebensdauer im Vergleich zu weicherem vorvergütetem Stahl erheblich (Quelle: VEM Tooling, Injection Mold Life Expectancy).
- Werkzeugkonstruktion: komplexe Geometrien mit dünnen Wänden, scharfen Ecken und tiefen Kavitäten erzeugen zusätzliche Verschleiß- und Spannungspunkte
- Verarbeitetes Material: abrasive oder korrosive Kunststoffe (Glasfasern, Flammschutzmittel) beschleunigen den Verschleiß erheblich und erfordern angepasste Stahlsorten oder Oberflächenbehandlungen
- Oberflächenbehandlung: Beschichtungen und Behandlungen wie Nitrieren oder PVD erhöhen die Verschleiß- und Korrosionsbeständigkeit der Kavitätsoberfläche und stellen bei abrasiven Materialien häufig eine kosteneffiziente Alternative zu einer teureren Stahlsorte dar
- Produktionsgeschwindigkeit: schnelle „Schnellläufer“ mit Zykluszeiten unter 10 Sekunden erfordern eine häufigere Wartung als Werkzeuge mit längeren Zyklen (Quelle: Erkotech, Spuitgietmatrijzen).
- Qualität der Wartung: der langfristig entscheidendste Faktor
Dokumentation: die Grundlage jedes guten Wartungsprogramms
Wartung ohne Dokumentation ist kein Programm, sondern zufälliges Eingreifen. Ein solides Werkzeugwartungsregister enthält mindestens:
- Die Anzahl der Zyklen zum Zeitpunkt des Eingriffs
- Die durchgeführten Arbeiten und verwendeten Materialien
- Festgestellte eventuelle Abweichungen
- Der Name des Technikers, der die Arbeit ausgeführt hat
Diese Historie ist wertvoll. Sie ermöglicht es, Trends zu erkennen, etwa einen Kühlkanal, der immer wieder an derselben Stelle verstopft, oder einen Auswerferstift, der schneller verschleißt als erwartet, und Wartungsintervalle auf Basis tatsächlicher Daten anzupassen. Die digitale Erfassung macht es außerdem möglich, automatische Meldungen mit Zykluszählern (Shot Counters) zu verknüpfen, sodass Wartung proaktiv statt reaktiv eingeplant wird (Quellen: Erkotech, Spuitgietmatrijzen; TecDoc Maintenance, Best Practices für einen vorbeugenden Wartungsplan in der Industrie).
Die tatsächlichen Kosten aufgeschobener Wartung
Aufgeschobene Wartung scheint kurzfristig eine Einsparung zu sein. Die versteckten Kosten sind jedoch erheblich:
Produktausschuss aufgrund von Qualitätsabweichungen führt zu zusätzlichem Materialverbrauch, Sortieraufwand und im schlimmsten Fall zu Reklamationen oder Rückrufaktionen beim Kunden.
Ungeplante Stillstände sind strukturell teurer als geplante Wartung. Ein Notstopp erfordert eine dringende Intervention, höhere Arbeitskosten, Prioritätsverschiebungen in der Werkstatt und einen längeren Wiederherstellungsprozess, weil sich Schäden bereits aufgebaut haben.
Der vorzeitige Austausch des Werkzeugs ist das schlechteste Szenario. Ein Werkzeug, das zwei Millionen Zyklen hätte halten sollen und nicht einmal die Hälfte erreicht, bedeutet einen Verlust von Zehntausenden Euro an Tooling-Investition – verursacht durch vermeidbare Vernachlässigung.
Die Rolle Ihres Tooling-Partners
Vorbeugende Werkzeugwartung ist nicht nur eine interne Aufgabe des Produzenten. Ein Tooling-Partner, der bereits in der Engineeringphase mitdenkt, legt die Grundlage für ein Werkzeug, das auch langfristig zuverlässig funktioniert. Bei Tumag tun wir genau das: Wir beraten Sie zur Stahlsorte, die für Ihre spezifische Anwendung die längste Lebensdauer bietet, legen Kühlkanäle optimal für minimale Zykluszeiten aus und sehen, wo möglich, die kritischen Spare Parts vor, die Stillstände bei einer zukünftigen Revision begrenzen.
Aber auch für bestehende Werkzeuge steht Tumag bereit. Unser Werkzeugwartungsprogramm umfasst vorbeugende Wartung, Revisionen und Spare-Part-Management. Für Notfälle verfügen wir über einen 24-Stunden-Laser-Schweißservice, mit dem beschädigte Werkzeuge – denken Sie an die oben genannten eingeschlagenen Schließflächen oder beschädigten Kavitäten – schnell und präzise instand gesetzt werden, sodass der Stillstand Ihrer Produktion auf ein absolutes Minimum begrenzt bleibt.
Das Werkzeug, das heute unsere Werkstatt verlässt, wird in einigen Jahren Wartung benötigen. Je besser diese Zukunft bereits heute vorbereitet ist, desto weniger wird Sie dieser Tag überraschen. Nehmen Sie Kontakt mit dem Team von Tumag auf, um zu besprechen, was wir für Ihr Tooling leisten können.
Quellen
Zitierte Quellen
- Alpine Mold, Four Factors Affecting Injection Mold Tooling Life — https://www.alpine-mold.com/four-factors-affecting-injection-mold-tooling-life.html
- Else Plastic, Tips voor verlengen matrijslevensduur door onderhoud — https://elseplastic.nl/nieuws/tips-voor-verlengen-matrijslevensduur-door-onderhoud/
- Proleantech, Spuitgietdefecten: oorzaken en oplossingen — https://proleantech.com/nl/injection-molding-defects/
- Mikrocentrum, Optimale koeling bij spuitgietmatrijzen — https://mikrocentrum.nl/nl/blog/tips-stappen-koeling-spuitgietmatrijzen/
- Karel Clean, Het reinigen van koelkanalen bij Final Plastics — https://karelclean.nl/klant/reinigen-van-koelkanalen/
- Fleur Plastics, Veelvoorkomende defecten bij spuitgieten en hoe je ze voorkomt — https://fleurplastics.nl/nl/kennis/blogs/veelvoorkomende-defecten-bij-spuitgieten-en-hoe-je-ze-voorkomt/
- VEM Tooling, Injection Mold Life Expectancy — https://www.vem-tooling.com/mold-life-expectancy/
- Erkotech, Spuitgietmatrijzen (matrijsrevisie en -onderhoud) — https://erkotech.eu/matrijzen.html
- TecDoc Maintenance, Best practices voor preventief onderhoudsplan in de industrie: Editie 1 — https://tecdocmaintenance.nl/best-practices-voor-preventief-onderhoudsplan-in-de-industrie-editie-1/
- TecDoc Maintenance, Best Practices für zustandsbasierte Instandhaltung in der Industrie: Teil 1 — https://tecdocmaintenance.nl/best-practices-voor-condition-based-maintenance-in-de-industrie-deel-1/
- Kistler, Monitoring and control of injection molding processes — https://www.kistler.com/US/en/monitoring-and-control-of-injection-molding-processes/C00000041
- Kistler, Predictive maintenance and mold monitoring in injection molding — https://www.kistler.com/INT/en/predictive-maintenance-and-mold-monitoring-in-injection-molding/C00000573
Zusätzliche Quellen und Vertiefung
- David O. Kazmer, Injection Mold Design Engineering (3. Auflage, Hanser Publications, 2022). Maßgebliches Handbuch zum Formenbau, mit Kapiteln über Kühlsystem, Entlüftung, Auswerfung und Verschleiß — https://www.hanserpublications.com/Injection-Mold-Design-Engineering/978-1-56990-891-4
- Fictiv, What to Know About Injection Molding Tooling Life (Erläuterung der SPI-Formenklassen 101–105) — https://www.fictiv.com/articles/what-to-know-about-injection-molding-tooling-life
- Routsis Training, Injection Molding Maintenance (Online-Videotrainings zu Maschinen- und Formenwartung) — https://www.traininteractive.com/training/online/injection/maintenance/
- Paulson Training Programs, Injection Molding Machine Maintenance (video-training) — https://paulsontraining.com/injection-molding-training/injection-molding-machine-maintenance/