
Dienstleistungen
Unabhängige CMM-Messungen, auch für Teile, die Sie andernorts fertigen ließen
Haben Sie Präzisionsteile, die geprüft werden müssen, aber intern fehlt die Messkapazität oder die klimatisierte Umgebung? Tumag misst Ihre Teile auf einer Mitutoyo STRATO-Apex 9166 CMM in einem Messraum bei 20 °C, mit einer Genauigkeit von bis zu 0,7 Mikrometern. Sie erhalten einen detaillierten Messbericht, den Sie intern zur Freigabe, in einer Lieferantendiskussion oder als Kundendokumentation verwenden können.
Wir messen Teile unabhängig davon, wer sie gefertigt hat. Als ISO 9001-zertifizierter Präzisions-Werkzeug- und Formenbauer kennen wir zudem den Produktionsprozess hinter Ihrem Teil, sodass wir nicht nur messen, sondern auch bei Toleranzen und Herstellbarkeit mitdenken können.
Was Sie im Messbericht erhalten
Jeder Messbericht wird auf Grundlage Ihrer technischen Zeichnung oder Ihres CAD-Modells erstellt, sodass die Ergebnisse direkt mit Ihrer eigenen Spezifikation verglichen werden können. Je nach Auftrag enthält der Bericht:
- Gemessene Abmessungen mit den zugehörigen Toleranzen
- Abweichungen von Zeichnung oder Spezifikation
- Berichterstattung zu Form- und Lagetoleranzen (GD&T)
- Ergebnisse von Oberflächenrauheits- oder Härtemessungen
- Rückverfolgbare Dokumentation für die interne oder externe Qualitätsverfolgung
Die Berichterstattung ist so aufgebaut, dass sie ohne weitere Erläuterung in einer Auditdokumentation oder bei einer Diskussion mit einem Zulieferer verwendet werden kann.
Welche Messungen wir durchführen
Auf der CMM führen wir sowohl Maßkontrollen auf Punkt- und Konturebene als auch scannende Messungen komplexer 3D-Geometrien und Freiformflächen durch. Form- und Lagetoleranzen werden gemäß GD&T gemessen und separat berichtet. Darüber hinaus prüfen wir Oberflächenrauheit und Härte und vergleichen das Teil direkt mit der technischen Zeichnung oder den CAD-Daten.
Von Formteilen und Schneidstempelkomponenten bis hin zu einzelnen Präzisionsteilen: Sowohl einfache als auch komplexe Geometrien werden präzise geprüft.


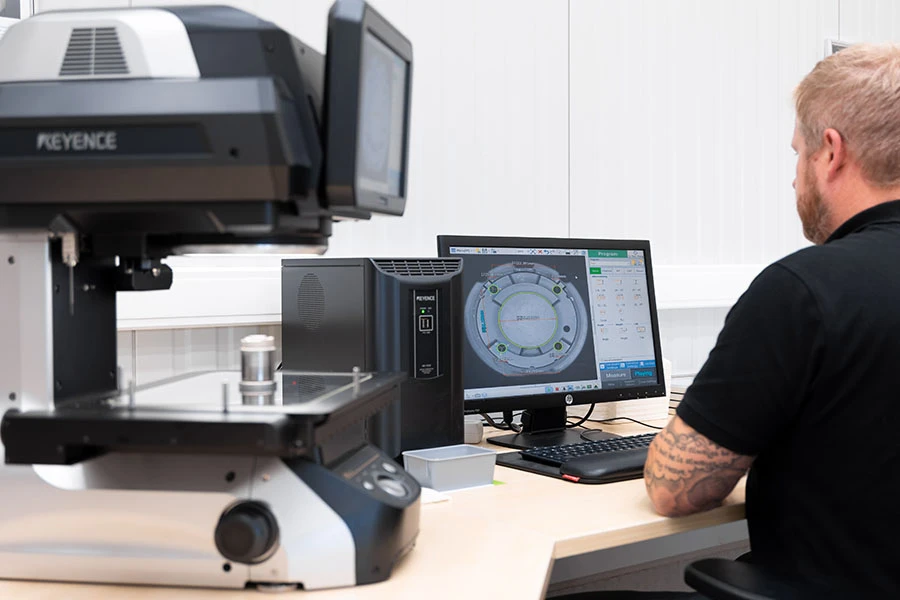
So läuft ein Messauftrag ab
- Sie stellen uns das Teil zusammen mit der technischen Zeichnung oder dem CAD-Modell zur Verfügung und geben an, welche Maße oder Toleranzen kritisch sind.
- Wir legen die Messstrategie und die Aufspannung fest und stimmen uns mit Ihnen ab, wenn die Zeichnung Interpretationsspielraum lässt.
- Das Teil akklimatisiert sich im Messraum bei 20 °C, bevor die Messung beginnt. Temperaturschwankungen beeinflussen das Ergebnis, daher wird dieser Schritt nicht übersprungen.
- Die Messung erfolgt auf der CMM und wird bei Bedarf durch Rauheits- oder Härtemessungen ergänzt.
- Sie erhalten den Messbericht mit einer Besprechung der Abweichungen, sofern Anlass dazu besteht.
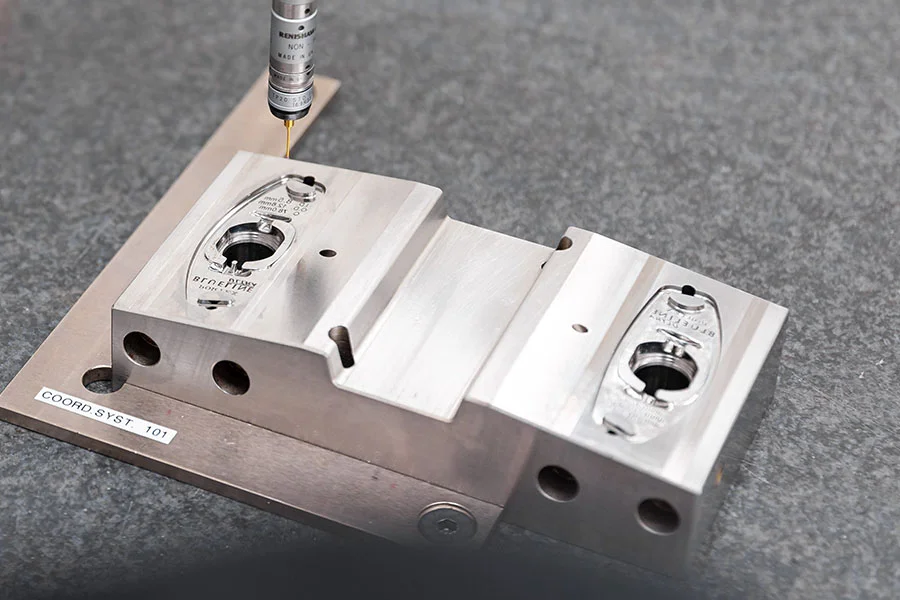
Qualitätskontrolle innerhalb unserer eigenen Produktion
Messungen sind bei Tumag kein abschließender Schritt, sondern Bestandteil des Produktionsprozesses. Während des Fräsens, Senkerodierens oder Präzisionsschleifens führen wir Zwischenmessungen durch, um Abweichungen frühzeitig zu erkennen und gegenzusteuern, gefolgt von einer Endkontrolle vor der Auslieferung. Das gilt für High-End-Formen, komplexe Schneidstempel und Präzisionsteile.
Dieselbe Ausrüstung, denselben Messraum und dieselbe Messdisziplin setzen wir auch für externe Messaufträge ein. Sie kaufen also keine separate Messdienstleistung ein, sondern die Qualitätskontrolle, mit der wir selbst Teile im Mikrometerbereich freigeben.
In dieser Fallstudie lesen Sie, wie wir ein Werkstück nach jedem kritischen Bearbeitungsschritt vermessen, vom Weichfräsen bis zur Endkontrolle.
Wie lange dauert ein Messauftrag?
Die Messung selbst nimmt selten viel Zeit in Anspruch. Die Durchlaufzeit wird vor allem durch die Komplexität des Teils und die aktuelle Auslastung des Messraums bestimmt. Bei Ihrer Anfrage erhalten Sie direkt einen konkreten Termin. Ist die Anfrage dringend, teilen Sie uns dies bitte mit: Eilmessungen werden nach Möglichkeit zwischengeschoben.
Klimatisierter Messraum bei 20 °C
Unser Messraum ist gemäß internationalen Messnormen auf 20 °C (±1 °C) klimatisiert. Diese konstante Temperatur schließt die thermische Ausdehnung des Materials aus und hält die Messgenauigkeit Messung für Messung konstant. Für Teile mit Toleranzen im Mikrometerbereich ist das kein Luxus, sondern eine Voraussetzung: Ohne konditionierte Umgebung messen Sie die Temperatur mit.
Warum Sie Ihre Messungen auslagern sollten
Der Mehrwert liegt in der Kombination aus Messen und Produzieren. Sie lassen Ihre Teile von einem Partner prüfen, der selbst täglich im Mikrometerbereich arbeitet, mit einer Mitutoyo STRATO-Apex 9166 CMM in einem klimatisierten Messraum und einem ISO 9001-zertifizierten Qualitätssystem. Dadurch erhalten Sie mehr als eine Reihe von Messwerten: Wenn eine Abweichung Fragen aufwirft, denken wir mit Ihnen über die Ursache, die Toleranzwahl und die Herstellbarkeit des Teils nach.

Häufig gestellte Fragen zur Qualitätskontrolle (FAQ)
Welche Arten von Messungen können Sie durchführen?
Wir führen Maßkontrollen, Punktmessungen und scannende Messungen durch, messen Form- und Lagetoleranzen, Oberflächenrauheit und Härte und vergleichen das Teil mit der technischen Zeichnung oder den CAD-Daten. So können sowohl einfache als auch komplexe Geometrien präzise geprüft werden.
Welche Temperatur herrscht im Messraum?
Unser Messraum ist auf 20°C (±1°C) klimatisiert, entsprechend den internationalen Messnormen (ISO). Diese konstante Temperatur ist entscheidend, um die thermische Ausdehnung von Materialien zu vermeiden und zuverlässige Messergebnisse zu gewährleisten.
Können Sie auch komplexe 3D-Formen messen?
Ja. Dank unserer Mitutoyo STRATO-Apex 9166 CMM können wir auch komplexe 3D-Geometrien und Freiformflächen messen. Sowohl einzelne Punkte als auch vollständige Konturen können geprüft werden, was besonders für Bauteile mit hohen Genauigkeitsanforderungen interessant ist.
Können Sie Teile messen, die anderswo gefertigt wurden?
Ja, neben der Qualitätskontrolle unserer eigenen Produktion führen wir auch externe Messungen durch. Unternehmen können sich an uns wenden für unabhängige Qualitätskontrollen, die Validierung von Bauteilen und detaillierte Messberichte, auch wenn die Teile nicht von Tumag gefertigt wurden.
Was muss ich für einen Messauftrag bereitstellen?
Das Teil selbst, zusammen mit der technischen Zeichnung oder dem CAD-Modell und einer Angabe der Maße oder Toleranzen, die kritisch sind. Je klarer die Messanforderung, desto gezielter der Bericht. Ist keine Zeichnung verfügbar, nehmen Sie Kontakt mit uns auf: Wir prüfen dann gemeinsam, welche Referenzen verwendbar sind.
Messen Sie auch Form- und Lagetoleranzen gemäß GD&T?
Ja. Ebenheit, Rechtwinkligkeit, Rundheit sowie Positions- und Profiltoleranzen werden gemessen und im Messbericht separat ausgewiesen, mit der Abweichung gegenüber der Zeichnungsanforderung.
Ist der Messbericht für ein Audit oder eine Lieferantendiskussion verwendbar?
Ja. Die Berichte werden auf Grundlage der technischen Zeichnung erstellt, mit rückverfolgbaren Messwerten und ausdrücklich benannten Abweichungen. Sie werden für die interne Freigabe, die Kundendokumentation und Diskussionen mit Zulieferern verwendet.
Wie hoch ist die maximale Messgenauigkeit Ihrer Messungen?
Unsere Messsysteme erreichen eine Genauigkeit von bis zu 0,7 Mikrometern (0,0007 mm). Damit sind wir für Anwendungen geeignet, bei denen extrem enge Toleranzen erforderlich sind, wie in der Hightech- und Präzisionsindustrie.
